
Please Choose Your Language
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-11-05 Origen: Sitio


La conexión de conductores de cobre y aluminio introduce riesgos mecánicos y químicos inevitables. Los terminales estándar a menudo se degradan bajo estas condiciones agresivas, lo que provoca fallas críticas en el sistema eléctrico. Te enfrentas a una batalla constante contra las fuerzas físicas en cualquier instalación eléctrica. Para los administradores de instalaciones e ingenieros eléctricos, la confiabilidad operativa depende de mitigar la corrosión galvánica. También debe gestionar eficazmente el desajuste de expansión térmica para evitar incendios catastróficos. Las soluciones estándar frecuentemente se quedan cortas en estos exigentes entornos industriales. Un diseño adecuado El terminal bimetálico salva perfectamente este peligroso vacío de material. Garantiza la integridad de la conexión a largo plazo y al mismo tiempo mantiene un estricto cumplimiento de complejas normas de seguridad. Al implementar estos componentes avanzados, elimina los puntos de falla ocultos en su red. Continúe leyendo para descubrir por qué fallan las conexiones de metales mixtos y cómo lo previene la soldadura por fricción avanzada. Exploraremos criterios de selección clave, normas de seguridad obligatorias y técnicas de instalación adecuadas. Aprenderá a evaluar el valor del ciclo de vida a largo plazo y a proteger su infraestructura eléctrica durante décadas sin depender de programas de mantenimiento reactivo.
Prevención de fallas: Los terminales bimetálicos neutralizan la corrosión galvánica entre los conductores de cobre y aluminio mediante soldadura por fricción avanzada.
Estabilidad térmica: Mantienen una fuerza de sujeción constante a pesar de las diferentes tasas de expansión térmica de los metales mixtos.
Eficiencia de costos: si bien los costos unitarios iniciales son más altos, la eliminación del tiempo de inactividad por mantenimiento y fallas catastróficas produce un retorno de la inversión positivo en el ciclo de vida.
Cumplimiento: Seleccionar terminales que pasen rigurosas pruebas de extracción y ciclos térmicos es obligatorio para las normas de seguridad industrial.
Los ingenieros suelen combinar cables de aluminio y barras colectoras de cobre para optimizar la construcción de la red eléctrica. Esta combinación crea un conflicto electroquímico inmediato y severo. El aluminio y el cobre se encuentran muy separados en la escala galvánica. Cuando se encuentran en presencia de humedad, comienza automáticamente una reacción electroquímica destructiva. El aluminio actúa como ánodo y se sacrifica al cátodo de cobre. Este proceso acelera la oxidación rápida en la interfaz de unión crítica. Las capas de oxidación forman una barrera altamente resistiva entre los metales conductores. El aumento de la resistencia eléctrica genera calor excesivo durante condiciones de carga normales.
Las fluctuaciones de temperatura introducen otra grave amenaza mecánica al sistema. El aluminio se expande y contrae a un ritmo significativamente mayor que el cobre. Cuando las cargas eléctricas se encienden y apagan, la junta sufre un movimiento térmico continuo. Los conectores monometálicos estándar no pueden adaptarse eficazmente a este diferente coeficiente de expansión. Poco a poco pierden su agarre sobre los conductores subyacentes. Este efecto de aflojamiento progresivo causa fallas en la estructura de sujeción interna con el tiempo. Un área de contacto deficiente reduce drásticamente la eficiencia de la transferencia de corriente a través de la conexión. En estas uniones sueltas se produce rápidamente un peligroso calentamiento localizado. La fuga térmica puede derretir el aislamiento protector e encender los materiales del panel circundante.
Estos fallos predecibles representan mucho más que fallos técnicos menores. Generan tiempos de inactividad masivos no planificados en las instalaciones industriales y de fabricación. El daño a los activos aumenta rápidamente cuando las conexiones sobrecalentadas destruyen los disyuntores o transformadores conectados. Graves riesgos de seguridad amenazan al personal que trabaja cerca de paneles de control degradantes. Los equipos de mantenimiento pasan incontables horas persiguiendo caídas de voltaje intermitentes en toda la red. No se pueden resolver estos conflictos materiales inherentes simplemente apretando los pernos con más fuerza. Los conectores estándar siguen siendo fundamentalmente defectuosos para aplicaciones de metales mixtos. Te obligan a entrar en un ciclo reactivo de reparaciones interminables y cortes repentinos.
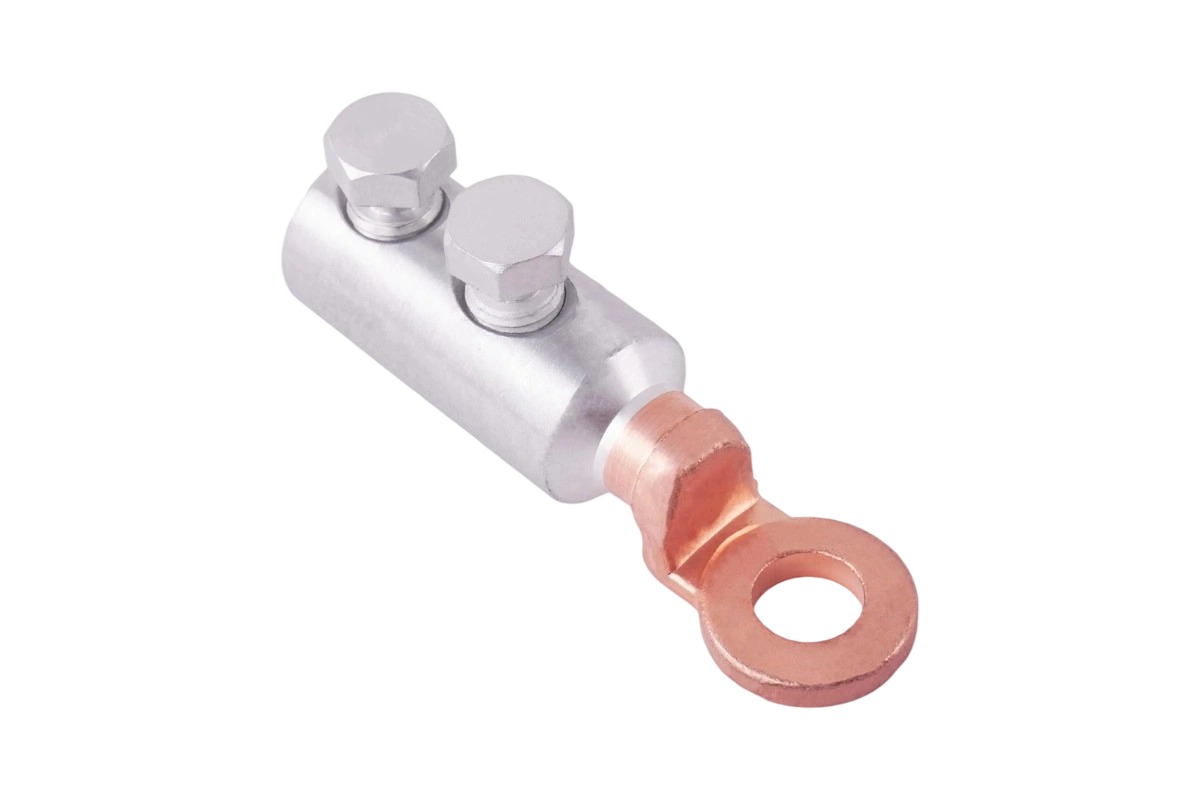
Un diseño adecuado Bimetal Terminal resuelve activamente vulnerabilidades electroquímicas y mecánicas simultáneamente. Los fabricantes logran esto mediante tecnología avanzada de soldadura por fricción. Este proceso de fabricación especializado hace girar los componentes de aluminio y cobre a altas velocidades. La fricción resultante genera un intenso calor localizado sin llama externa. Fusiona los dos metales distintos a un nivel molecular profundo. Esta soldadura de estado sólido elimina el espacio físico por donde normalmente entra la humedad. La entrada de humedad se vuelve físicamente imposible en la junta terminada. La zona de transición fusionada presenta un camino conductor completamente unificado. Elimina por completo la causa raíz de la corrosión galvánica.
La asignación de material juega un papel crucial en el diseño anatómico. Cada componente tiene un propósito material muy específico para el circuito. El terminal cuenta con un cilindro de aluminio diseñado exclusivamente para el cable de aluminio. Cuenta con una palma de cobre sólida construida explícitamente para la barra colectora de cobre. Los metales sólo interactúan directamente con sus homólogos químicos exactos. El cable de aluminio sólo toca el cilindro de aluminio durante la instalación. La barra colectora de cobre hace contacto únicamente con la palma de cobre en el interruptor. Esta separación inteligente aísla la transición de metales mixtos de forma segura dentro de la junta soldada de fábrica.
La degradación ambiental requiere medidas proactivas agresivas para prevenir fallas prematuras. La prevención de la oxidación garantiza que la conexión permanezca estable durante varias décadas. Los terminales de alta calidad vienen con compuestos para juntas precargados dentro del cilindro. Estos compuestos especializados rompen las capas de óxido existentes durante el proceso de engarzado. También sellan instantáneamente el metal recién expuesto del oxígeno atmosférico. El sellado seguro evita que la humedad ambiental entre en la sensible zona de engarce. Algunos diseños avanzados incorporan tapas protectoras o tubos termorretráctiles para mayor defensa. Este enfoque integral protege perfectamente la interfaz de atmósferas industriales corrosivas. Asegura un camino confiable para la corriente eléctrica sin mantenimiento continuo.
La selección de los componentes correctos requiere un estricto cumplimiento de las normas de seguridad de la industria global. Los códigos eléctricos exigen criterios de rendimiento específicos para todas las conexiones bimetálicas. Debe verificar el cumplimiento de estándares reconocidos como las pautas IEC o UL. Estas organizaciones dictan protocolos de prueba rigurosos para la estabilidad mecánica y eléctrica. Un terminal certificado garantiza un funcionamiento seguro en condiciones de fallo extremas. Las normas de seguridad regionales a menudo imponen requisitos adicionales para clasificaciones de peligros ambientales específicas. Nunca debe instalar componentes no certificados en infraestructuras eléctricas críticas. Hacerlo anula las garantías de los equipos y expone las instalaciones a enormes riesgos de responsabilidad.
Los diseños estándar manejan aplicaciones típicas de paneles interiores con bastante eficacia. Sin embargo, existen configuraciones especializadas para entornos operativos altamente exigentes. Los terminales de cable bimetálicos DTLC presentan geometrías optimizadas para aplicaciones industriales pesadas. Proporcionan una protección mejorada en entornos de alta corrosión o alta vibración. Las instalaciones costeras o las plantas de procesamiento de productos químicos requieren estas especificaciones mejoradas. El área de soldadura de estado sólido suele ser mayor para distribuir mejor la tensión mecánica. Debe alinear cuidadosamente el diseño específico de la terminal con sus desafíos ambientales exactos.
Los compradores deben solicitar documentación de prueba completa a los fabricantes antes de la adquisición. La inspección visual por sí sola no puede confirmar la integridad interna de una soldadura por fricción. Necesita datos empíricos para validar las afirmaciones de confiabilidad a largo plazo. Los proveedores confiables proporcionan informes técnicos detallados que demuestran la resistencia del producto bajo estrés.
Revise los siguientes parámetros de prueba esenciales al evaluar proveedores:
Resistencia al choque térmico: verifica la estabilidad durante cambios rápidos y extremos de temperatura en la articulación.
Longevidad de la conductividad eléctrica: garantiza que la resistencia del contacto se mantenga baja durante miles de ciclos de carga operativa.
Resistencia a la tracción mecánica: confirma que la soldadura puede soportar fuerzas de tracción severas sin fracturarse.
Capacidad de cortocircuito: demuestra que el terminal sobrevive a corrientes de falla instantáneas masivas de manera segura sin explotar.
Criterios de evaluación del fabricante
Dimensión de prueba |
Requisito estándar |
Impacto en la confiabilidad |
|---|---|---|
Fuerza de extracción |
Cumple con los límites mecánicos IEC 61238-1 |
Evita el deslizamiento del cable durante vibraciones intensas |
Ciclismo térmico |
Más de 1000 ciclos sin pico de resistencia |
Garantiza la seguridad bajo cargas de energía fluctuantes. |
Resistencia a la corrosión |
Resistencia a la prueba de niebla salina (>480 horas) |
Garantiza la longevidad en ambientes exteriores hostiles |
Penetración de soldadura |
Fusión 100% molecular verificada mediante rayos X |
Elimina espacios microscópicos para la entrada de humedad. |
Incluso los componentes de mayor calidad fallan inevitablemente si se instalan incorrectamente. La precisión de la instalación dicta el éxito final de toda la conexión. Debe utilizar herramientas de engarzado adecuadas diseñadas específicamente para aplicaciones bimetálicas. Los troqueles incorrectos aplastan el cilindro terminal y destruyen completamente su integridad estructural. Los perfiles de engarzado hexagonales generalmente proporcionan la compresión más uniforme alrededor del cable. Las especificaciones exactas de torque siguen siendo igualmente críticas durante la fase final de empernado. Apretar demasiado distorsiona la palma de cobre y crea superficies de contacto desiguales. Un torque insuficiente permite micromovimientos que eventualmente conducen a arcos eléctricos catastróficos.
Siga estos pasos de instalación críticos para obtener resultados óptimos:
Seleccione la matriz de engarce precisa que coincida con el diámetro exacto del cilindro terminal.
Pele el aislamiento del cable de aluminio con cuidado sin mellar los hilos conductores subyacentes.
Aplique valores de torque específicos recomendados por el fabricante usando una llave calibrada.
Limpie el exceso de compuesto para juntas expulsado durante el proceso de compresión.
La preparación de la superficie exige una atención meticulosa por parte de todos los técnicos de campo. El aluminio forma una capa de óxido resistente instantáneamente al exponerse al aire ambiente. Esta capa microscópica actúa como un poderoso aislante eléctrico contra el flujo de corriente. Debe eliminar este óxido de aluminio mecánicamente utilizando un cepillo de alambre específico. Aplique inmediatamente pastas antioxidantes de alta calidad a los hilos del cable recién cepillados. Inserte el cable recubierto en el cañón sin demora. Esta secuencia rápida evita que la capa de óxido se vuelva a formar antes de que se produzca la compresión. Muchos terminales precargados simplifican esto integrando el compuesto directamente en su interior.
Debe establecer protocolos rigurosos de inspección y prueba posteriores a la instalación. Las pruebas de referencia verifican la integridad de la conexión antes de energizar completamente el sistema eléctrico. La prueba con microóhmetro mide la resistencia de contacto exacta a través de la nueva junta. Los valores de resistencia deben alinearse estrictamente con las especificaciones básicas del fabricante. Las inspecciones termográficas proporcionan datos operativos vitales una vez que el sistema alcanza la carga eléctrica máxima. Las cámaras infrarrojas detectan aumentos anormales de temperatura instantáneamente desde una distancia segura. Una articulación sana funciona a menor temperatura que el propio conductor primario. Debe documentar estas lecturas iniciales para comparar con precisión futuras inspecciones de mantenimiento.
Los equipos de adquisiciones a menudo dudan al revisar los precios de los componentes avanzados. Debemos reconocer de manera transparente que los componentes especializados conllevan un costo de adquisición inicial más alto. Son notablemente más caras que las orejetas monometálicas estándar. El complejo proceso de soldadura por fricción requiere equipos de fabricación muy costosos. Las medidas especializadas de control de calidad también aumentan considerablemente el precio unitario base. Los compradores que se centren únicamente en el gasto inicial podrían optar por alternativas de mercado más baratas. Esta estrecha perspectiva financiera introduce enormes pasivos ocultos en la infraestructura. Los conectores estándar garantizan futuros gastos de mantenimiento al manipular metales mixtos.
Debemos cambiar la evaluación por completo al valor del ciclo de vida y la longevidad. Compare la prima inicial directamente con los costos recurrentes del mantenimiento de rutina. Las juntas estándar exigen un reapriete periódico y una aplicación constante de aerosoles químicos anticorrosivos. Las horas de mano de obra se acumulan rápidamente durante un período operativo de varios años. Además, los terminales monometálicos acaban sucumbiendo a la degradación galvánica a pesar del mantenimiento continuo. El reemplazo de terminales provoca cierres inesperados de las instalaciones y pérdida de tiempo operativo. Usted sufre graves sanciones financieras durante estas interrupciones no planificadas del sistema. El tiempo de producción perdido eclipsa instantáneamente el ahorro de costos inicial de los conectores baratos. Un componente bimetálico de calidad elimina por completo estas cargas de mantenimiento continuo.
Enmarque esta inversión inicial como una estrategia agresiva de mitigación de riesgos. Funciona como una poderosa póliza de seguro contra fallas eléctricas catastróficas. Las conexiones estándar fallidas frecuentemente provocan peligrosos incendios localizados en los paneles. El daño resultante a los activos destruye costosos equipos de distribución y la infraestructura eléctrica circundante. Reemplazar un transformador quemado cuesta infinitamente más que actualizar un solo bloque de terminales. También protege eficazmente a su fuerza laboral contra incidentes mortales de arco eléctrico. Invertir en tecnología de conexión superior asegura de manera integral todo su ecosistema eléctrico. El retorno positivo de la inversión se vuelve innegable en un horizonte operativo a largo plazo.
Abordar las transiciones eléctricas de metales mixtos no exige hacer concesiones en la calidad de los componentes. El terminal bimetálico es un requisito fundamental para la longevidad del sistema, no simplemente una actualización opcional. Depender de conectores estándar garantiza una rápida degradación galvánica y una eventual falla térmica. Los componentes correctamente fusionados neutralizan estos riesgos inherentes de forma permanente en toda su red.
Los equipos de adquisiciones e ingeniería deben perfeccionar su lógica de preselección de inmediato. Debe priorizar a los proveedores que proporcionen datos de prueba altamente transparentes. Exija a sus proveedores pruebas verificables de procesos precisos de soldadura por fricción. Insista en certificaciones de cumplimiento claras como IEC o UL antes de finalizar cualquier orden de compra.
Tome medidas auditando su infraestructura eléctrica actual hoy. Identifique todas las uniones de cobre y aluminio existentes en los paneles de sus instalaciones. Esté atento a los primeros signos de oxidación blanca o decoloración severa por calor. Consulte con especialistas técnicos en ventas sobre las pautas de selección y tamaño específicas de la aplicación. Actualizar sus puntos de conexión vulnerables ahora evita fallas operativas catastróficas en el futuro.
R: Las fallas rara vez se deben al enlace bimetálico en sí. Por lo general, se deben a una instalación inadecuada, como el uso de troqueles de engarzado incorrectos o un torque excesivo o insuficiente de los pernos. Seleccionar un terminal con una estructura de sujeción interna inadecuada para el calibre de cable específico también causa graves problemas de contacto.
R: Las pruebas de campo deben incluir una inspección visual para detectar deformaciones mecánicas. Debe utilizar una prueba de microóhmetro para garantizar una baja resistencia de contacto en la junta. Finalmente, realice termografía infrarroja durante las cargas máximas para detectar aumentos anormales de temperatura que indiquen un flujo de corriente deficiente.
R: Los tipos DTLC están diseñados específicamente con zonas de transición optimizadas de cobre a aluminio. Son altamente efectivos en ambientes extremadamente susceptibles a la humedad y la corrosión galvánica. Este diseño especializado los convierte en la opción preferida para instalaciones expuestas al aire libre o aplicaciones industriales pesadas.
R: Si bien los terminales estándar pueden costar hasta un 40 % menos inicialmente, los gastos de su ciclo de vida de 10 años son significativamente más altos. Debe tener en cuenta el reapriete periódico requerido, la aplicación de aerosoles anticorrosivos y el eventual reemplazo provocado por la inevitable degradación galvánica.
