
Mga Pagtingin: 0 May-akda: Site Editor Oras ng Pag-publish: 2026-07-16 Pinagmulan: Site


Ang pagwawakas ng mga aluminum cable sa mga tansong busbar ay nagpapakita ng isang seryosong hamon sa engineering. Likas kang naghahalo ng magkakaibang mga metal sa loob ng parehong de-koryenteng circuit. Ang kumbinasyong ito ay lumilikha ng isang mataas na panganib para sa galvanic corrosion at malubhang thermal expansion mismatches. Ang maling pagwawakas ay madalas na humahantong sa pagtaas ng resistensya sa pakikipag-ugnay sa kasukasuan. Ang tumataas na resistensya ay nagdudulot ng thermal runaway, system downtime, at mga potensyal na panganib sa sunog. Hindi kayang bayaran ng mga pasilidad ang mga sakuna na pagkabigo sa pagpapatakbo.
Kailangan mo ng isang engineered na solusyon upang ligtas na maiugnay ang mga materyales na ito. Ang mga espesyal na bimetallic connector ay malulutas ang eksaktong problemang ito. Nagbibigay ang mga ito ng isang matatag, permanenteng paglipat sa pagitan ng aluminyo at tanso. Tuklasin namin kung paano suriin at tukuyin ang mga tamang bahagi para sa iyong mga partikular na kinakailangan. Matututuhan mo ang teknikal na balangkas na kinakailangan upang mapagkunan ng tama ang mahahalagang koneksyong ito. Ang gabay na ito ay mahigpit na nakatutok sa pang-industriya at mataas na boltahe na mga aplikasyon upang matiyak na ang iyong imprastraktura ng kuryente ay nananatiling maaasahan at ligtas.
Pinipigilan ng mga bimetallic cable lug ang galvanic corrosion at thermal joint failure sa pamamagitan ng paggamit ng friction-welded aluminum at copper section.
Ang pagtukoy sa tamang lug ay nangangailangan ng eksaktong pagtutugma ng cable cross-section at pagpili ng naaangkop na disenyo ng bariles (hal., DTL-1 o DTL-2 series) para sa aplikasyon.
Ang pagsusuri sa kalidad ay dapat tumuon sa integridad ng friction weld, kadalisayan ng materyal (karaniwang 99.9% Cu at 99.5% Al), at pagsunod sa mga pamantayan ng IEC/UL.
Ang matagumpay na pagpapatupad ay umaasa sa wastong mga pamamaraan sa pag-install—kabilang ang mga oxide-inhibiting compound at tamang crimping dies—gaya ng sa mismong hardware.
Ang pagkonekta ng aluminyo at tanso ay direktang nag-aanyaya sa agarang pagkabigo. Ang pag-unawa sa physics sa likod ng kabiguan na ito ay nakakatulong sa iyong pahalagahan ang mga kinakailangang engineered na solusyon.
Ang aluminyo at tanso ay nagre-react ng electrochemically kapag nagdikit ang mga ito. Magkahiwalay silang nakaupo sa galvanic series. Ang aluminyo ay gumaganap bilang anode, at ang tanso ay gumaganap bilang katod. Magdagdag ng simpleng electrolyte tulad ng ambient moisture, at magsisimula ang isang mapanirang reaksyon. Ang aluminyo ay mabilis na bumababa. Literal na isinasakripisyo nito ang sarili sa tanso. Ang kaagnasan na ito ay kumakain ng contact surface. Ang joint ay nawawala ang conductive area nito, na pinipilit ang kasalukuyang sa pamamagitan ng mas maliit na bottleneck. Ang paglaban ay tumataas nang husto bilang isang resulta.
Ang mga karga ng kuryente ay patuloy na nagbabago sa mga kapaligirang pang-industriya. Nag-iinit ang mga cable sa peak demand at lumalamig sa mga oras na wala sa peak. Ang aluminyo ay lumalawak at kumukontra sa isang makabuluhang mas mabilis na rate kaysa sa tanso. Ang magkakaibang rate ng pagpapalawak na ito ay unti-unting lumuwag sa mga tradisyonal na mekanikal na koneksyon. Sa paglipas ng panahon, ang kasukasuan ay nawawala ang puwersa ng pag-clamping nito. Ang mga maluwag na joints ay lumilikha ng micro-arcing. Sila ay kumikinang, nag-oxidize pa, at kalaunan ay nabigo sa ilalim ng pagkarga.
Isang dalubhasa Direktang malulutas ng Bimetal Crimp Lug para sa mga Electrical system ang mga isyung ito. Permanenteng pinagsasama ng mga tagagawa ang dalawang metal. Pinaikot nila ang aluminyo at tanso laban sa isa't isa sa mataas na bilis. Ang matinding alitan ay nagpapaplastikan sa mga metal. Nagsasama sila sa antas ng molekular sa loob ng isang lubos na kinokontrol na kapaligiran sa pagmamanupaktura. Ang proseso ng friction welding na ito ay nag-iiwan ng zero gaps. Hindi makapasok ang kahalumigmigan sa transition zone, at hindi maaaring mangyari ang oksihenasyon. Ang nagreresultang bono ay kumikilos bilang isang solong, pare-parehong piraso ng metal.
Hindi lahat ng konektor ay nag-aalok ng parehong antas ng kaligtasan. Dapat mong suriin ang ilang pangunahing teknikal na pamantayan bago aprubahan ang isang partikular na linya ng produkto.
Ang pagsusuri sa weld zone ay mahalaga para sa pangmatagalang kaligtasan. Dapat mong suriin ang data ng mechanical pull testing na ibinigay ng tagagawa. Ang mataas na kalidad na friction welds ay hindi masisira sa tahi. Sa panahon ng mapanirang tensile testing, dapat na pumutok ang aluminum barrel bago mabigo ang weld. Dapat ding magbigay ang mga tagagawa ng mga ulat ng cross-sectional analysis. Pinutol ng mga inhinyero ang magkasanib na bahagi at ukit ito ng acid. Kinukumpirma nito na walang micro-cracking o voids na umiiral sa loob ng fused metal zone.
Ang kalidad ng base na materyal ay nagdidikta ng pagganap ng kuryente. Ang high-conductivity na aluminyo ay nagsisilbi sa bahagi ng bariles. Kailangan mo ng hindi bababa sa 99.5% na kadalisayan (kadalasang itinalaga bilang 1060 o 1070 grade aluminum). Ang electrolytic copper ay bumubuo sa terminal palm. Nangangailangan ito ng 99.9% na kadalisayan (tulad ng gradong C11000) para sa pinakamainam na daloy ng kasalukuyang. Ang mas mababang kadalisayan ng mga metal ay nagpapakilala ng mga impurities. Ang mga impurities ay nagpapataas ng baseline resistance at bumubuo ng hindi gustong init sa panahon ng operasyon.
Component |
Uri ng Materyal |
Pinakamababang Kadalisayan |
Pangunahing Pag-andar |
|---|---|---|---|
Barrel |
High-Conductivity Aluminum |
99.5% |
Tumatanggap ng aluminum stranded cable, madaling ma-compress. |
Palm (Pad) |
Electrolytic Copper |
99.9% |
Bolts sa tansong busbars, humahawak ng mataas na kasalukuyang density. |
Napakahalaga ng mga pagpapahintulot sa panloob na diameter (ID). Dapat na eksaktong tumugma ang aluminum barrel sa iyong stranded aluminum cable class nang tumpak. Ang mga stranded na cable ay nag-iiba sa totoong diameter batay sa configuration ng kanilang klase. Ang mga hindi magandang akma ay nagdudulot ng mga seryosong isyu sa pag-install. Kung ang bariles ay masyadong malaki, ikaw ay nanganganib na ma-under-crimping. Ang mamatay ay hindi sapat na i-compress ang mga aluminyo na hibla. Kung ang bariles ay masyadong maliit, maaaring putulin ng mga installer ang mga hibla upang pilitin ang cable sa loob. Ang parehong mga sitwasyon ay lumikha ng mga mapanganib na bottleneck para sa kasalukuyang.
Pag-isipang mabuti ang ibabaw ng tansong palad. Ang malupit na kapaligiran ay nangangailangan ng espesyal na pag-aayos. Ang mga tagagawa ay madalas na naglalagay ng tin plating sa ibabaw ng seksyon ng tanso. Ang lata ay makabuluhang pinahuhusay ang resistensya ng kaagnasan. Mataas na kalidad Itinatampok ng mga bimetallic cable lug ang coating na ito bilang karaniwang pag-upgrade. Pinipigilan nito ang nakalantad na tanso mula sa pagdumi sa mahalumigmig o agresibong kemikal na mga kapaligiran.
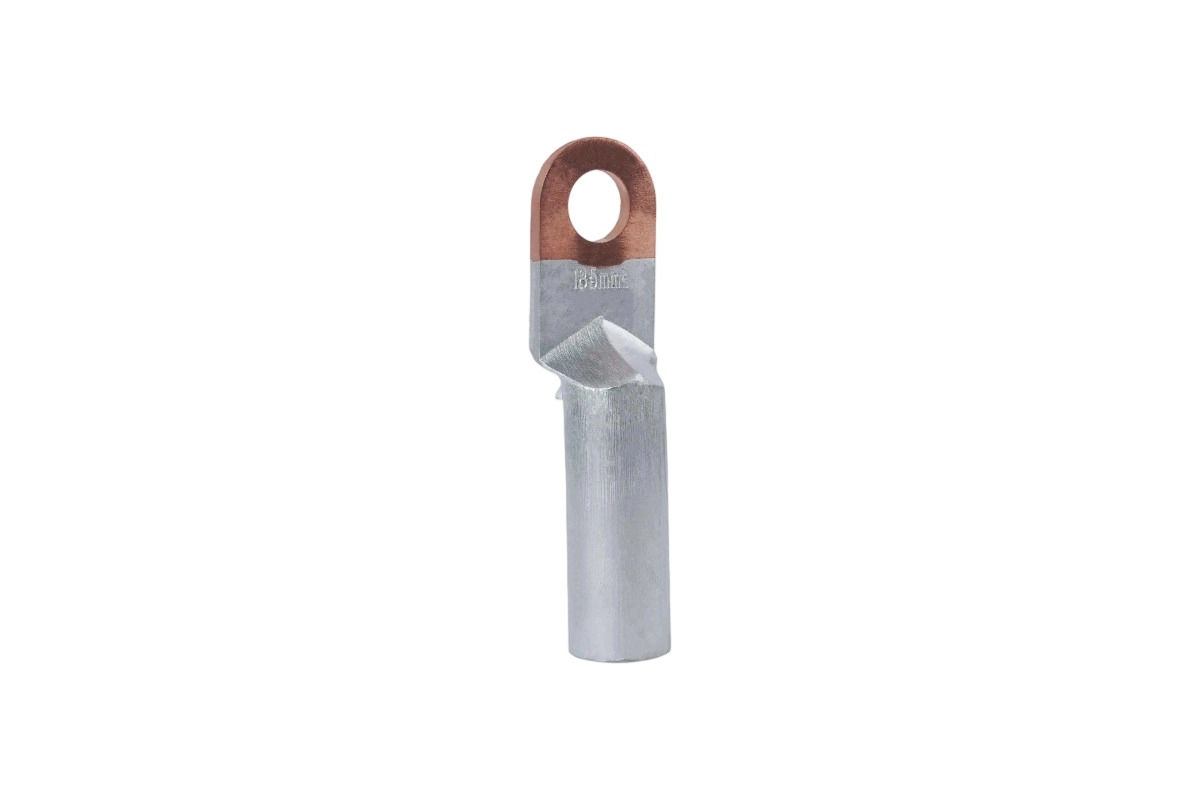
Ikinategorya ng mga inhinyero ang mga konektor na ito sa partikular na serye. Ang pag-unawa sa sistema ng pag-uuri ng DTL ay nakakatulong sa iyo na tukuyin ang tamang bahagi.
Ang Ang DTL-1 Bimetal Crimp Lug ay kumakatawan sa pamantayan ng industriya para sa karamihan ng mga installation. Nagtatampok ito ng isang tuwid na istraktura. Ang isang tubular aluminum barrel ay direktang hinangin ng friction sa isang patag, solidong tansong palad. Ginagamit namin ito nang husto para sa karaniwang pamamahagi ng medium-to-low boltahe. Ligtas nitong ikinokonekta ang mga aluminum power feeder sa mga copper breaker, distribution block, o mga transformer. Ang flat palm ay nagbibigay ng maximum na surface area contact laban sa equipment terminal.
Dapat mong suriin ang iba't ibang mga profile batay sa iyong mga hadlang sa pag-install.
DTL-2 Series: Ang mga variant na ito ay nagtatampok ng ibang disenyo ng transition. Madalas silang gumagamit ng mas mahabang seksyon ng tanso o isang binagong hugis ng palad. Ang ilang mga modelo ng DTL-2 ay gumagamit ng isang bilog na tansong pin sa halip na isang flat pad.
Mga Pin-Type na Terminal: Ang mga ito ay nagsisilbi sa mga partikular na pangangailangan. Pinakamahusay na gumagana ang mga ito sa napakahigpit na molded case circuit breaker (MCCB). Ang solid na tansong pin ay umaangkop sa mga terminal ng lagusan kung saan ang isang flat pad ay hindi maaaring pumunta.
Dapat sundin muna ng iyong shortlisting logic ang mga hadlang sa espasyo. Kung mag-bolt ka sa isang patag na busbar, gamitin ang DTL-1. Kung ipapasok mo ang konduktor sa isang cylindrical na kagamitan clamp, pumili ng isang pin-type na variant. Palaging i-verify na tumutugma ang kasalukuyang rating sa iyong mga partikular na kinakailangan sa pagkarga.
Ang isang lug na gumaganap nang perpekto sa loob ng bahay ay maaaring mabilis na mabigo sa labas. Dapat mong iayon ang iyong detalye sa pisikal na kapaligiran.
Ang mataas na boltahe ay nangangailangan ng mahigpit na mga panuntunan sa disenyo. Ang paglabas ng Corona ay nagdudulot ng malaking banta sa mga matataas na boltahe. Ang matatalim na gilid ay nag-ionize sa nakapaligid na hangin, na lumilikha ng corona. Pinababa nito ang pagkakabukod at nag-aaksaya ng enerhiya. Ang mga application ng HV ay nangangailangan ng mga lug na nagtatampok ng makinis, mabigat na chamfered na mga gilid. Dapat alisin ng mga tagagawa ang lahat ng burr. Kailangan mo rin ng mas mabibigat na pader ng bariles. Ang makapal na pader ay epektibong namamahala ng stress sa kuryente at pinipigilan ang lokal na sobrang init.
Ang mga lugar sa baybayin at mga planta ng kemikal ay mabilis na sumisira sa mahihinang kasukasuan. Ang mataas na airborne salinity ay nagpapabilis ng kaagnasan. Dapat mong protektahan ang buong koneksyon. Ang bimetallic weld zone mismo ay solid, ngunit ang punto kung saan ang cable ay pumapasok sa bariles ay nananatiling mahina. Dapat mong ganap na i-seal ang entry point na ito. Ang mga installer ay dapat gumamit ng heavy-wall heat shrink tubing. Ang malamig na pag-urong tubing ay mahusay ding gumagana. Tiyaking ang tubing ay may kasamang panloob na mastic adhesive upang harangan ang pagpasok ng moisture.
Maraming mga pag-install ang patuloy na gumagalaw. Ang mabibigat na makinarya ay patuloy na nag-vibrate habang tumatakbo. Ang mga setup ng renewable energy, tulad ng wind turbine nacelles, ay nagtitiis ng malupit na karga ng hangin at pisikal na pag-indayog. Ang mga kapaligiran na ito ay nagdidikta ng mas mataas na lakas ng mekanikal na makunat. Siguraduhin na ang iyong napiling connector ay makakaligtas sa matinding pisikal na pangangailangang ito. Ang friction weld ay dapat sumipsip ng mga vibrations na ito nang walang crack. Ang wastong support cleat sa kahabaan ng cable routing ay nakakabawas din ng direktang mechanical strain sa terminal pad.
Nabigo ang pinakamahusay na hardware kung hindi tama ang pagkaka-install. Ang disiplina sa pag-install ay mahalaga tulad ng kadalisayan ng materyal.
Ang aluminyo ay bumubuo ng isang matigas, hindi nakikitang layer ng oxide sa loob ng ilang segundo ng pagkakalantad sa hangin. Ang sapphire-hard layer na ito ay nagsisilbing electrical insulator. Ang paghahanda sa ibabaw ay sapilitan. Dapat mong i-wire-brush ang hubad na aluminum conductor nang lubusan. Mag-apply kaagad ng oxide-inhibiting joint compound. Karaniwan naming tinatawag itong contact paste. Ang paste ay naglalaman ng nasuspinde na mga particle ng zinc. Ang mga particle na ito ay sumisira sa anumang natitirang mga oxide sa panahon ng crimping. Itinatak din ng tambalan ang mga hibla laban sa papasok na oxygen.
Hindi ka maaaring gumamit ng mga generic na pliers o hindi tugmang dies. Ipaliwanag ito nang malinaw sa iyong mga pangkat ng pag-install. Dapat mong gamitin ang hydraulic crimping tool na tinukoy ng tagagawa. Mahigpit na kinakailangan ang hexagonal dies para sa mga tubular barrel na ito. Ang hex dies ay naglalapat ng uniporme, 360-degree na presyon. Nakakamit nila ang isang solidong malamig na hinang sa pagitan ng mga cable strands at ang interior ng bariles. Tinitiyak ng wastong pagpili ng die na hindi mo ikokompromiso ang pinong friction-welded joint sa itaas ng compression zone.
Ang mga pangkat ng pag-install ay kadalasang gumagawa ng mga maiiwasang error. Mag-ingat sa mga karaniwang pagkakamaling ito:
Over-crimping: Ang paggamit ng isang maliit na laki ng die ay naglalapat ng labis na presyon. Pinalabas nito ang aluminyo palabas. Ito ay umaabot at nagpapahina sa istraktura ng metal, na nagiging sanhi ng mga micro-fractures.
Under-crimping: Ang paggamit ng napakalaking die ay nag-iiwan ng mga puwang ng hangin sa loob ng bariles. Ang mga puwang na ito ay nagpapataas ng resistensya at nagiging sanhi ng agarang mga isyu sa thermal.
Masyadong malapit ang crimping sa weld: Huwag kailanman ilapat ang crimp die malapit sa bimetallic weld seam. Ang napakalawak na haydroliko na presyon ay magpapangit sa transition zone. Ang paggawa nito ay agad na nabali ang molecular bond, na nasisira ang bahagi.
Ang pagkuha ng mga maaasahang bahagi ay nangangailangan ng isang sistematikong diskarte. Gamitin ang checklist na ito para i-audit ang mga potensyal na kasosyo sa pagmamanupaktura.
Maingat na i-verify ang pagsunod bago bumili. Dapat subukan ng mga tagagawa ang kanilang mga produkto ayon sa IEC 61238-1. Ang pamantayang ito ay namamahala sa compression at mechanical connectors para sa mga power cable. Tinitiyak nito na ligtas na pinangangasiwaan ng component ang parehong mekanikal na stress at mga kargang elektrikal. Ang mga proyekto sa North American ay maaaring mangailangan ng mga partikular na listahan ng UL sa halip. Palaging humingi ng nakasulat na patunay ng mga sertipikasyong ito.
Huwag tanggapin ang mga paghahabol sa marketing sa halaga ng mukha. Mangangailangan ng aktwal na mga ulat sa pagsubok ng batch mula sa supplier. Tumutok nang mabuti sa dalawang partikular na pagsubok. Una, suriin ang mga pagsubok sa siklo ng pag-init ng kuryente. Ang connector ay dapat makaligtas sa daan-daang matinding pagbabago ng temperatura nang walang tumaas na resistensya. Pangalawa, suriin ang kasalukuyang pagsubok ng short-circuit. Ito ay nagpapatunay na ang lug ay hindi matutunaw o sasabog sa isang biglaang, napakalaking fault event.
Walang ibig sabihin ang isang mahusay na produkto kung hindi mo ito makukuha sa site. Tayahin ang kapasidad ng pagpapatakbo ng supplier.
Suriin ang kanilang mga oras ng pangunguna para sa mga kritikal na yugto ng proyekto. Ang mga pagkaantala ay nagkakahalaga ng pera.
Suriin ang kanilang karaniwang availability ng imbentaryo. Dapat silang madaling mag-stock ng mga cross-section mula sa 16mm² hanggang 630mm² at higit pa.
Kumpirmahin ang kanilang mga custom na kakayahan sa pag-machining. Ang ilang kagamitan ay nangangailangan ng hindi karaniwang laki ng bolt. Dapat mabilis na makapagbigay ang iyong supplier ng mga custom na laki ng palm hole.
Ang pagpili ng tamang bimetallic connectors ay nagsisilbing isang kritikal na diskarte sa pagbabawas ng panganib. Tinitiyak nito ang ganap na pangmatagalang pagiging maaasahan ng imprastraktura ng kuryente ng iyong pasilidad. Ang paunang pamumuhunan sa tamang tinukoy, mataas na kadalisayan ng mga bahagi ng serye ng DTL ay mahalaga para sa pangkalahatang kaligtasan. Ang pagbili ng de-kalidad na hardware ay ganap na na-offset ang napakalaking gastos na nauugnay sa sakuna na kabiguan ng joint at downtime ng system. Pinapayuhan namin ang mga inhinyero na i-audit kaagad ang kanilang kasalukuyang mga detalye ng pagwawakas ng Al-Cu. Humiling ng mahigpit na sample na mga ulat sa pagsubok mula sa mga potensyal na supplier bago tapusin ang iyong mga kontrata sa pagkuha. Ang pagtiyak sa molecular-level fusion sa transition point ay ginagarantiyahan ang iyong kapangyarihan na dumadaloy nang maayos sa loob ng mga dekada.
A: Hindi. Pinipigilan ng paste ang paunang oksihenasyon ngunit hindi mapigilan ang galvanic corrosion o mga pagkakaiba ng thermal expansion na sa kalaunan ay sisira sa joint. Ang isang tunay na bimetallic lug ay kinakailangan.
A: Maghanap ng makinis, pare-parehong weld seams na walang pitting. Tanungin ang manufacturer para sa mapanirang data ng pagsubok (tensile strength) at pagsunod sa heat cycle test.
A: Habang ginagamit ang mga karaniwang hydraulic crimper, kritikal na gamitin ang eksaktong sukat ng die na inirerekomenda para sa panlabas na diameter ng lug upang matiyak ang wastong compression ng aluminum barrel.
A: Pangunahing nakasalalay ang mga pagkakaiba sa disenyo ng pagmamanupaktura, kapal ng palad, at ang tiyak na ratio/hugis ng paglipat ng tanso-sa-aluminum. Ang DTL-1 ay ang pamantayan sa industriya para sa mga pagwawakas ng flat equipment.
