
Please Choose Your Language
Vues : 0 Auteur : Stephen Liu Heure de publication : 2026-08-31 Origine : Site


Chaque centrale solaire à grande échelle contient des milliers de terminaisons, mais un type de connexion provoque une part disproportionnée des défauts thermiques constatés lors de la mise en service : le câble d'alimentation en aluminium atterrit directement sur les bornes de l'équipement en cuivre sans transition bimétallique. La solution est connue, bon marché et ennuyeuse – des cosses de câble en cuivre-aluminium soudées par friction – ce qui rend d'autant plus remarquable la fréquence à laquelle les inspections constatent encore qu'elles manquent.
Cet article cartographie l'emplacement des cosses dans la chaîne électrique d'une centrale photovoltaïque, le type qui appartient à chaque point, ainsi que les spécifications et les pratiques de mise en service qui maintiennent la résistance de connexion hors de votre liste de tickets O&M.
Trois caractéristiques rendent les installations photovoltaïques plus difficiles à raccorder que la distribution conventionnelle :
1. Cyclisme thermique profond quotidien. Une terminaison d’alimentation dans une sous-station voit une charge relativement stable. Un combinateur photovoltaïque ou une terminaison d'onduleur passe du froid avant l'aube au plein courant à midi solaire, chaque jour. Trente années de service signifient environ 10 000 cycles thermiques majeurs – précisément la contrainte qui desserre les joints marginaux. Le test thermique de 1 000 cycles de la norme CEI 61238-1 existe précisément pour ce mode de défaillance, c'est pourquoi les cosses testées par type sont plus importantes dans le domaine solaire que presque partout ailleurs.
2. L’économie de l’aluminium est inévitable. Le volume considérable de câbles d’un champ solaire – des kilomètres de lignes principales CC et d’alimentation CA – fait du conducteur en aluminium le choix rationnel, et l’industrie a suivi. Mais les onduleurs, les transformateurs, les appareillages de commutation et les jeux de barres combineurs présentent des bornes en cuivre ou en cuivre étamé. Le résultat : une centrale de dix mégawatts contient des centaines d’interfaces aluminium-cuivre, chacune d’entre elles étant un site de corrosion galvanique à moins d’une transition appropriée.
3. Exposition extérieure avec une supervision minimale. Les terminaisons vivent dans des boîtiers de combinaison et des enclos sur châssis à travers un grand champ clôturé, vus par les humains peut-être une fois par an. Les joints doivent être bons du premier coup ; il n'y a pas de salle de commande très fréquentée où une odeur chaude se fait sentir.
Le câblage des chaînes est généralement en cuivre, de 4 à 10 mm⊃2 ;, terminé par des connecteurs plutôt que par des cosses. Les cosses entrent en scène dans les boîtes de combinaison, où les conducteurs de faisceaux ou de chaînes atterrissent sur des barres omnibus - des cosses en tube de cuivre (type SC ou DT) pour les conducteurs en cuivre, dimensionnées en fonction de la classe de torons réelle puisque les conducteurs flexibles sont courants ici.
C'est le territoire de l'aluminium : conducteurs généralement de 95 mm⊃2 ; jusqu'à 400 mm². Deux configurations correctes :
Conducteur aluminium sur jeu de barres aluminium : cosses aluminium séries DL ou AU, aluminium recuit grade 1070, fûts pré-remplis de graisse anti-oxyde.
Conducteur en aluminium sur borne en cuivre ou en cuivre étamé (cas courant pour les entrées CC de l'onduleur) : cosses bimétalliques de la série DTL avec une paume en cuivre soudée par friction sur un corps en aluminium. La transition soudée éloigne l'interface entre métaux différents du contact boulonné et fournit une transition continue cuivre-aluminium conçue pour maintenir une résistance de joint faible et stable.
Les alimentations CA des onduleurs centraux au transformateur MT sont de gros conducteurs en aluminium — 240 à 630 mm⊃2 ; est routinier. La même logique s'applique : des cosses bimétalliques DTL ou ACL à chaque borne en cuivre. La géométrie ACL, avec son profil de paume étroit, convient aux disjoncteurs à boîtier moulé et aux fenêtres de terminaux compactes où une paume standard ne s'adapte pas physiquement.
Les conducteurs de terre en cuivre acceptent des cosses en cuivre standard ; là où le cuivre de mise à la terre se lie aux structures en aluminium (cadres de modules, trackers), la règle bimétallique s'applique à l'envers. La corrosion aux points de liaison ne déclenche pas une usine, mais elle invalide discrètement la conception de la mise à la terre, ce qui mérite un élément de ligne dans le plan d'inspection.
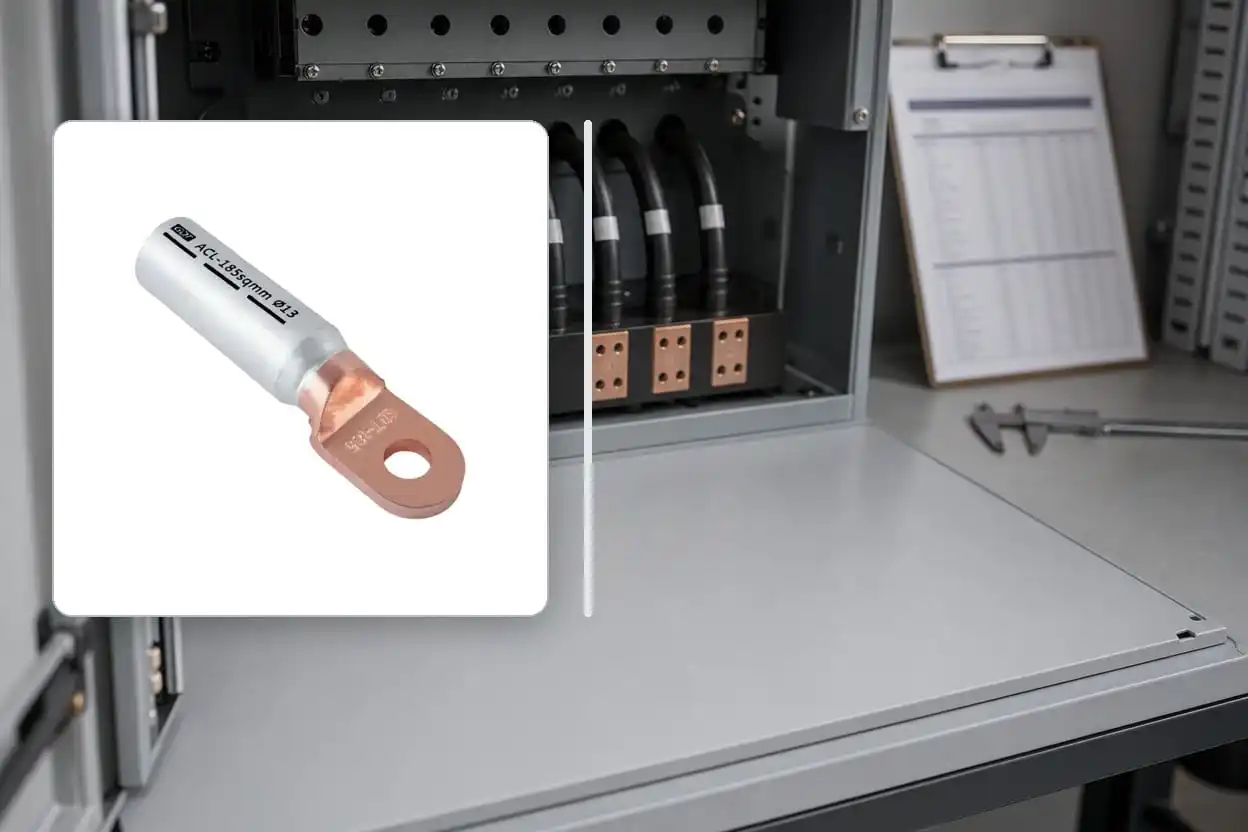
Le corps en aluminium accepte le conducteur d'alimentation tandis que la paume en cuivre s'accouple à la borne de l'onduleur.
Après avoir examiné les spécifications d'approvisionnement des projets solaires d'exportation, ces cinq clauses séparent une spécification stricte d'une spécification décorative :
1. Nommez la norme et la classe. 'Cosses à compression testées selon la norme CEI 61238-1' — et non des 'cosses de haute qualité'. Pour les projets à destination de l'Europe, marquage CE sur la chaîne de documentation.
2. Corrigez les qualités des matériaux. Cuivre T2/T3 pour les pièces en cuivre et aluminium de qualité 1070 pour les fûts en aluminium. Lorsqu'une paume étamée est spécifiée, exiger que le revêtement et la finition correspondent à l'échantillon approuvé et à la documentation d'essai à l'appui. Les substitutions de matériaux devraient déclencher une nouvelle revue technique.
3. Exiger des transitions soudées par friction – par leur nom. « Bimétallique » à lui seul ne décrit pas le processus d'assemblage. Spécifiez une transition cuivre-aluminium soudée par friction et réservez le droit d'examiner des échantillons sectionnés, des enregistrements de qualité de soudure ou des preuves d'essai de type applicables.
4. Faites correspondre la plage au calendrier. Une installation photovoltaïque de service public typique a besoin de cosses de 10 mm⊃2 ; (circuits de commande et de capteurs) jusqu'à 630 mm⊃2 ; (alimentations AC). L'obtention de la gamme requise auprès d'une famille de produits qualifiée peut simplifier la documentation et le contrôle des outils, à condition que chaque taille sélectionnée soit couverte par le tableau de sertissage approuvé du fournisseur et les preuves de test pertinentes.
5. Fûts préremplis, bouchés. Les barils en aluminium et à cosses bimétalliques arrivent graissés et bouchés, ou l'équipe du site finit par appliquer le composé à la main – de manière incohérente, par vent, à 40°C.
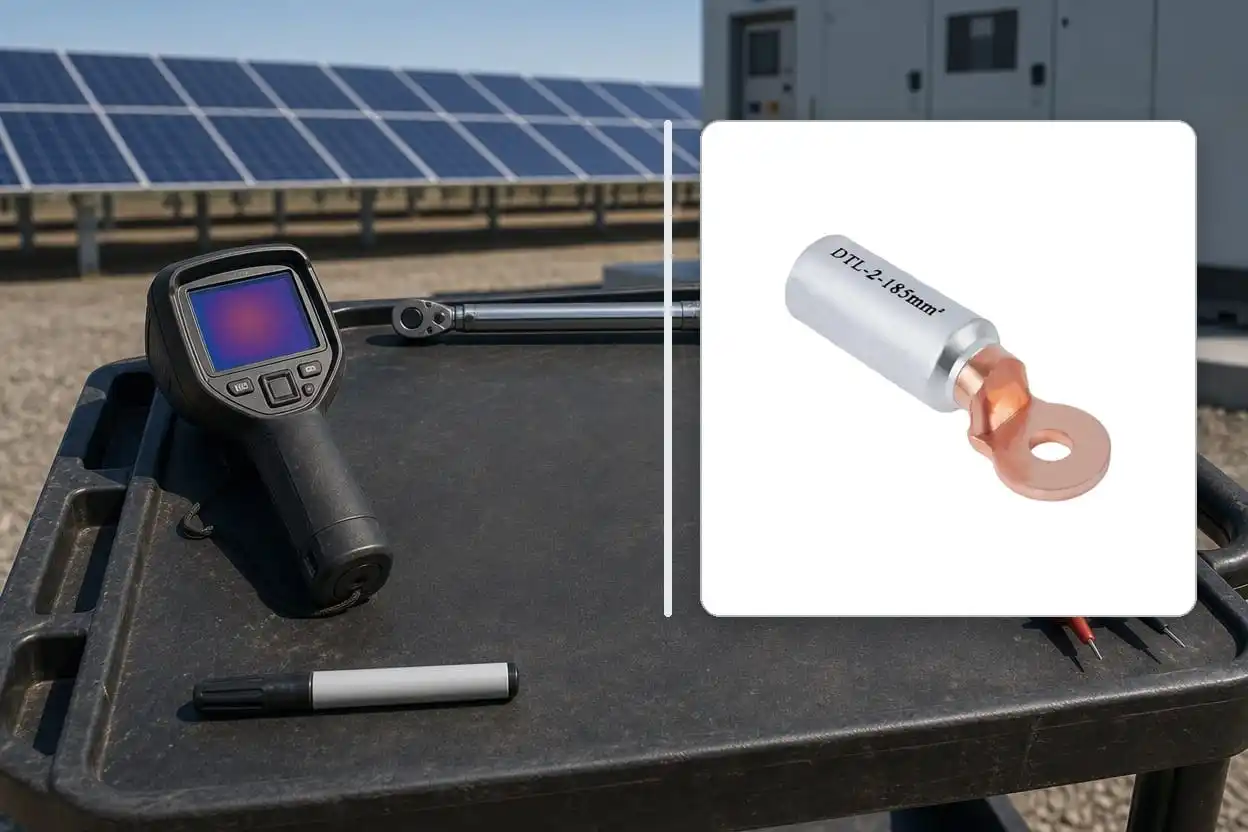
La thermographie, le contrôle du couple et les lectures de résistance de base aident à identifier les terminaisons faibles avant le transfert.
D'après notre expérience dans la fourniture de matériel de connexion aux projets photovoltaïques, les centrales disposant de rapports thermographiques propres la première année ont fait trois choses pendant la construction :
Qualification du système de sertissage avant terminaison de masse. Trois échantillons de sertissages par taille de conducteur avec les outils du site ; test de traction et vérification micro-ohm. Vingt minutes par taille. Attrape les discordances alors qu'elles ne coûtent rien.
Discipline de la fenêtre d’inspection. Chaque cosse de tube a un trou de vue ; chaque joint serti reçoit une confirmation visuelle que le conducteur est bien en place, puis une marque de stylo à peinture. Dans une usine comptant des milliers de licenciements, la discipline paritaire est la seule réponse honnête à la question « ont-ils tous été vérifiés ? »
Mesures de base en micro-ohms sur les grandes terminaisons. Les connexions d’alimentation CA et de transformateur mesurées lors de la mise en service donnent à O&M un point de comparaison. Une lecture commune 40 % au-dessus de ses voisins de phase au cours de la troisième année est une tendance ; sans la ligne de base, c'est une supposition.
Des aspects économiques contre-intuitifs : dans une usine à grande échelle, la mise à niveau de chaque interface aluminium-cuivre d'une connexion improvisée à une cosse bimétallique soudée par friction coûte une erreur d'arrondi du contrat EPC - tandis que les défauts au niveau de la connexion sont identifiés à plusieurs reprises lors de la mise en service et de l'inspection thermographique. Peu d'éléments de campagne dans l'ensemble du projet permettent d'obtenir plus de disponibilité par dollar.
Les sites solaires sont poussiéreux, chauds et s’étendent sur des kilomètres – la manipulation du matériel mérite deux phrases :
Gardez les cosses dans un sac et les barillets bouchés jusqu'à la minute d'utilisation. Un baril rempli de poussière de latérite détruit la graisse d'usine.
Conservez les matrices de sertissage avec les cosses qui leur correspondent, et non dans un conteneur central. Les erreurs de matrices mixtes se multiplient lorsque les outils se déplacent entre les équipes de blocs.
Les câbles flexibles côté CC (classe 5) apparaissent dans les boîtiers de raccordement et les salles d'onduleurs où le cheminement est étroit. Un conducteur de classe 5 d'un mm⊃2 donné ; est plus gros que le conducteur de classe 2 attendu par le corps à cosse standard. Le forcer perd des brins ; chaque brin perdu est perdu en section transversale au niveau du joint. Commandez des cosses de conducteurs flexibles pour ces emplacements : l'examen du calendrier prend quelques minutes et l'alternative apparaît sous forme de joints chauds sous une irradiation totale.
Pour rendre la cartographie concrète, voici le profil des cosses d'un bloc représentatif de 10 MW, exprimé en catégories plutôt qu'en nombres exacts :
Boîtes de combinaison : cosses en cuivre SC/DT, 10–35 mm⊃2 ; alésages de conducteurs flexibles où est acheminé le câble de classe 5 – des centaines de pièces.
Jonc CC vers onduleur : cosses bimétalliques DTL, 150–400 mm⊃2 ;, une par extrémité de conducteur à chaque interface de borne en cuivre – la plus grande catégorie sur la plupart des sites.
Onduleur CA vers transformateur : DTL/ACL bimétallique, 240–630 mm⊃2 ;, paumes à double trou où les drapeaux BT du transformateur sont percés pour deux boulons.
Circuits auxiliaires et de commande : petites cosses en cuivre, 10–25 mm², facilement oubliées lors de la commande et toujours nécessaires en quantité deux fois supérieure à celle estimée.
Réseau de mise à la terre : cosses en cuivre de toutes tailles, ainsi que raccords de transition au niveau des liaisons de la structure en aluminium.
Deux règles de commande tirées de l'expérience : ajoutez une véritable marge de rechange (les dommages sur le site et les sertissages de formation consomment plus que les estimations du bureau ne le permettent) et commandez explicitement les tailles impaires - neutres réduits, circuits auxiliaires - plutôt que de supposer que la commande de taille principale les couvre.
Les cosses côté DC diffèrent-elles des cosses côté AC ?
Électriquement, une cosse de compression ne se soucie pas de la forme d'onde : le même matériel testé selon la norme CEI 61238-1 sert des deux côtés en BT. Les différences sont situationnelles : les circuits combineurs CC utilisent plus souvent un conducteur flexible de classe 5 (alésage en conséquence), et le comportement d'élimination des défauts CC rend la résistance de joint stable encore plus précieuse, puisqu'un joint CC dégradant entretient les arcs plus facilement qu'un joint CA.
Les cosses en cuivre étamé peuvent-elles résister à l’environnement extérieur sans protection supplémentaire ?
Le placage en étain peut supporter la résistance à l'oxydation, mais il ne remplace pas l'évaluation environnementale du boîtier, des surfaces de contact propres ou une transition métallique compatible. Le contact direct cuivre-aluminium reste le premier problème à éliminer ; la terminaison complète doit alors être protégée selon les exigences d'exposition extérieure du projet.
Qu’en est-il du marquage du couple sur les sites solaires ?
Fortement recommandé. Une bande de peinture sur la tête du boulon, la paume et le jeu de barres après le serrage final donne à chaque inspection future un contrôle de desserrage d'un seul coup d'œil sur des milliers de joints – le genre de discipline low-tech qui s'adapte bien mieux à un champ solaire que n'importe quelle enquête basée sur des instruments.
Qui doit détenir les dossiers de sertissage : EPC ou propriétaire ?
Idéalement, les deux : les enregistrements de qualification (codes de puces, test de sertissage, résultats des tests de traction par taille) appartiennent à la documentation de remise, aux côtés des rapports d'essais de type de cosses. Les usines changent d’entrepreneurs O&M ; les dossiers de terminaison constituent la partie du système électrique tel que construit qui est demandée au cours de la cinquième année et qui ne peut pas être reconstruite.
Les centrales solaires concentrent les conditions les plus difficiles pour les connexions électriques – cycles thermiques quotidiens profonds, interfaces massives aluminium-cuivre et négligence extérieure – dans une seule classe d’actifs. Les contre-mesures sont également concentrées : cosses bimétalliques soudées par friction à chaque interface Cu-Al, matériel testé de type CEI 61238-1 dans des qualités de matériaux fixes (cuivre T2/T3, aluminium 1070), qualification du système de sertissage et mesures de résistance de base lors de la mise en service.
Si vous préparez la nomenclature électrique pour un projet photovoltaïque, MINGXU peut transformer votre programme de câbles en un programme complet de cosses : séries en cuivre SC/DT, aluminium DL/AU et bimétallique DTL/ACL sur 10 à 630 mm⊃2 ;, avec la documentation CE, les preuves de test CEI 61238-1 applicables et les enregistrements de matériaux par lots disponibles pour l'examen du projet. Envoyez le planning et les détails des bornes de vos modèles d'onduleurs et de transformateurs ; les faire correspondre précisément est la partie du travail que nous effectuons chaque semaine.
