
Visualizzazioni: 0 Autore: Stephen Liu Orario di pubblicazione: 31/08/2026 Origine: Sito


Ogni impianto solare su larga scala contiene migliaia di terminazioni, ma un tipo di connessione causa una quota sproporzionata di difetti termici rilevati al momento della messa in servizio: il cavo di alimentazione in alluminio è atterrato direttamente sui terminali delle apparecchiature in rame senza una transizione bimetallica. La soluzione è nota, economica e noiosa: capicorda in rame-alluminio saldati ad attrito, il che rende ancora più notevole la frequenza con cui le ispezioni ne riscontrano ancora la mancanza.
Questo articolo mappa la posizione dei capicorda nella catena elettrica di un impianto fotovoltaico, il tipo di appartenenza di ciascun punto e le specifiche e le pratiche di messa in servizio che mantengono la resistenza di connessione fuori dall'elenco dei ticket O&M.
Tre caratteristiche rendono gli impianti fotovoltaici più difficili da collegare rispetto alla distribuzione convenzionale:
1. Cicli termici profondi giornalieri. Una terminazione di alimentazione in una sottostazione vede un carico relativamente stabile. Un combinatore fotovoltaico o una terminazione di inverter passa dal freddo prima dell'alba alla piena corrente a mezzogiorno solare, ogni singolo giorno. Trenta anni di servizio significano circa 10.000 cicli termici importanti , proprio lo stress che allenta le giunture marginali. Il test termico di 1.000 cicli della norma IEC 61238-1 esiste esattamente per questa modalità di guasto, motivo per cui i capicorda omologati sono più importanti nel settore solare che in qualsiasi altro posto.
2. L’economia dell’alluminio è inevitabile. L’enorme volume del cavo di un campo solare – chilometri di linee CC e alimentatori CA – rende il conduttore in alluminio la scelta razionale, e l’industria ha seguito. Ma gli inverter, i trasformatori, i quadri e le sbarre dei combinatori presentano terminali in rame o rame stagnato. Il risultato: un impianto da dieci megawatt contiene centinaia di interfacce alluminio-rame, ciascuna delle quali costituisce un sito di corrosione galvanica a meno che non venga adeguatamente trasformata.
3. Esposizione all'aperto con supervisione minima. Le terminazioni vivono in scatole combinatrici e recinti su pattini attraverso un grande campo recintato, viste dagli esseri umani forse una volta all'anno. I giunti devono essere corretti la prima volta; non c'è un centralino affollato in cui si senta un odore caldo.
Il cablaggio delle stringhe è generalmente in rame, 4–10 mm², terminato con connettori anziché con capicorda. I capicorda entrano in scena nelle scatole di combinazione, dove i conduttori di cablaggio o di stringa si fermano sulle sbarre collettrici: capicorda in tubo di rame (tipo SC o DT) per conduttori in rame, dimensionati in base alla classe di trefoli effettiva poiché qui i conduttori flessibili sono comuni.
Questo è il territorio dell'alluminio: conduttori comunemente da 95 mm² fino a 400 mm². Due configurazioni corrette:
Conduttore in alluminio su barra collettrice in alluminio : capicorda in alluminio serie DL o AU, alluminio ricotto grado 1070, cilindri preriempiti con grasso antiossido.
Conduttore in alluminio su terminale in rame o rame stagnato (il caso comune agli ingressi CC dell'inverter): capicorda bimetallici della serie DTL con palmo in rame saldato ad attrito su un cilindro in alluminio. La transizione saldata allontana l'interfaccia metallica diversa dal contatto bullonato e fornisce una transizione continua da rame ad alluminio progettata per mantenere una resistenza del giunto bassa e stabile.
Gli alimentatori CA dagli inverter centrali al trasformatore MT sono grandi conduttori in alluminio: da 240 a 630 mm² è routine. Si applica la stessa logica: capicorda bimetallici DTL o ACL su ogni terminale in rame. La geometria ACL, con il suo profilo stretto del palmo, si adatta agli interruttori scatolati e alle finestre terminali compatte dove un palmo standard non si adatta fisicamente.
I conduttori di messa a terra in rame accettano capicorda in rame standard; dove la messa a terra del rame si collega alle strutture in alluminio (telai dei moduli, inseguitori), la regola bimetallica si applica al contrario. La corrosione nei punti di collegamento non fa inciampare un impianto, ma invalida silenziosamente il progetto di messa a terra, valendo una voce nel piano di ispezione.
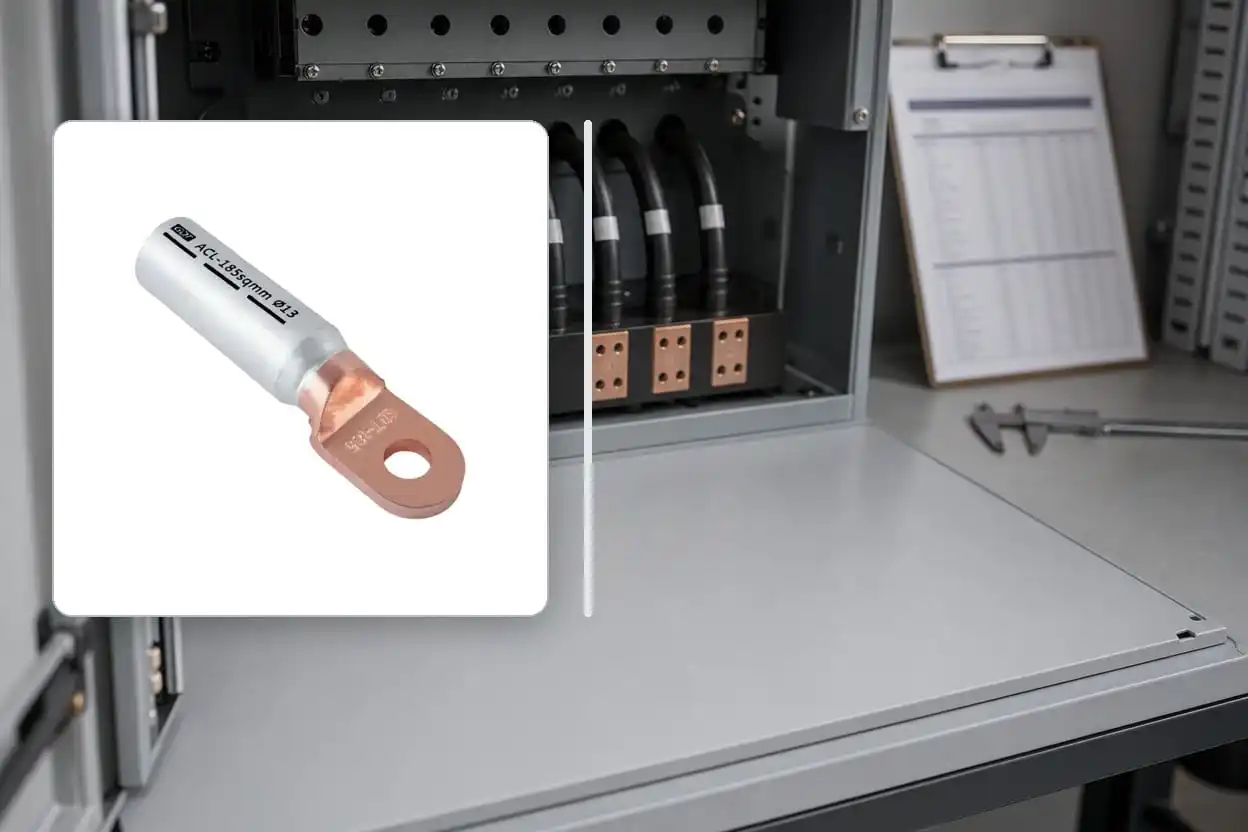
Il cilindro in alluminio accetta il conduttore di alimentazione mentre il palmo in rame si accoppia con il terminale dell'inverter.
Dalla revisione delle specifiche di approvvigionamento per i progetti solari di esportazione, queste cinque clausole separano una specifica rigorosa da una specifica decorativa:
1. Assegna un nome allo standard e alla classe. 'Capsule a compressione omologate secondo IEC 61238-1' — non 'Capsule di alta qualità.' Per progetti con destinazione europea, marcatura CE sulla catena di documentazione.
2. Correggere i gradi dei materiali. Rame T2/T3 per parti in rame e alluminio di grado 1070 per fusti in alluminio. Laddove sia specificato un palmo stagnato, richiedere che il rivestimento e la finitura corrispondano al campione approvato e alla documentazione di prova di supporto. Le sostituzioni dei materiali dovrebbero innescare una nuova revisione tecnica.
3. Richiedere transizioni saldate ad attrito - per nome. Il solo 'bimetallico' non descrive il processo di unione. Specificare una transizione rame-alluminio saldata per attrito e riservarsi il diritto di esaminare campioni sezionati, registri di qualità della saldatura o prove di prova di tipo applicabili.
4. Abbina l'intervallo alla pianificazione. Un tipico impianto fotovoltaico di pubblica utilità necessita di capicorda da 10 mm² (circuiti di controllo e sensori) fino a 630 mm² (Alimentatori CA). L'approvvigionamento della gamma richiesta da una famiglia di prodotti qualificata può semplificare la documentazione e il controllo degli utensili, a condizione che ogni dimensione selezionata sia coperta dalla tabella di crimpatura approvata dal fornitore e dalle relative prove di prova.
5. Fusti preriempiti, tappati. I fusti in alluminio e bimetallici arrivano lubrificati e tappati, oppure il team del sito finisce per applicare il composto a mano, in modo incoerente, nel vento, a 40°C.
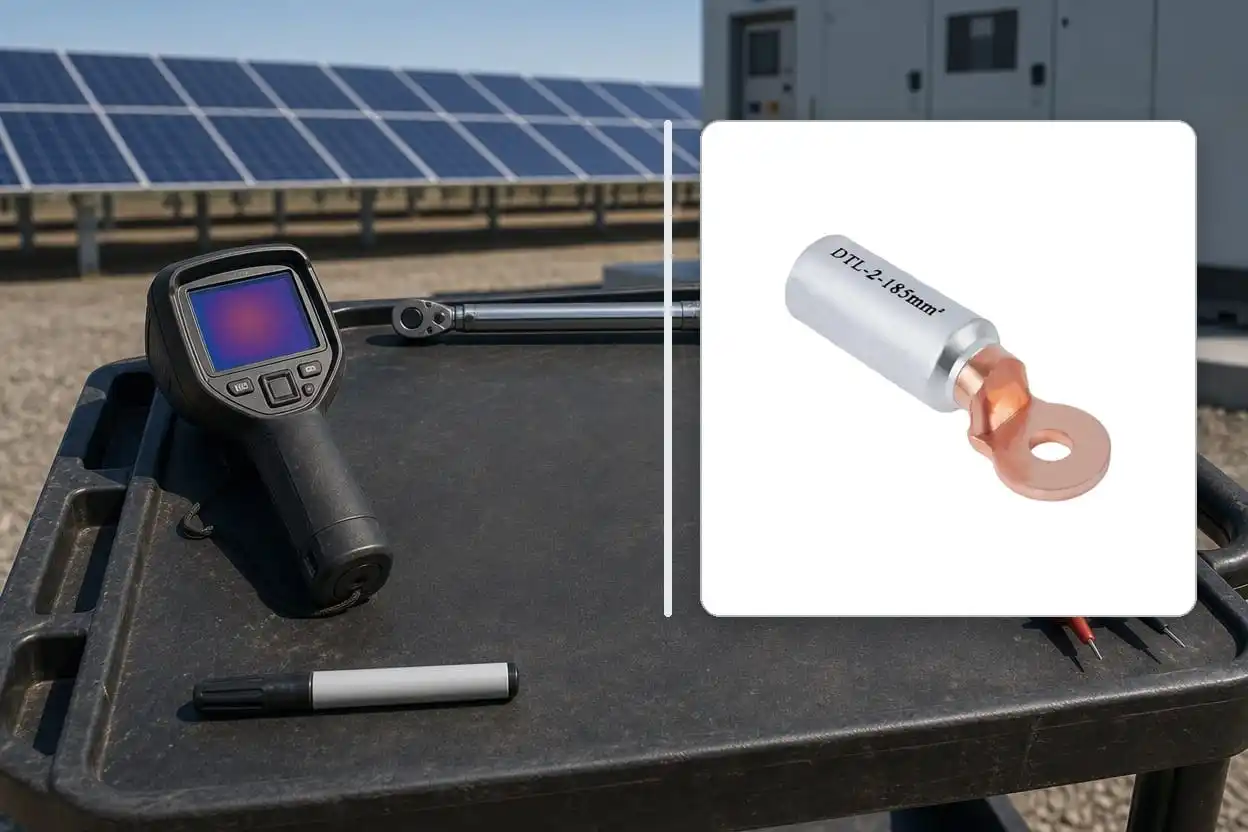
La termografia, il controllo della coppia e le letture della resistenza di base aiutano a identificare le terminazioni deboli prima del passaggio.
Nella nostra esperienza nella fornitura di hardware di connessione a progetti fotovoltaici, gli impianti con report termografici puliti del primo anno hanno fatto tre cose durante la costruzione:
Qualificazione del sistema di crimpatura prima della terminazione di massa. Tre esempi di crimpatura per dimensione del conduttore con gli strumenti reali del sito; test di trazione e controllo micro-ohm. Venti minuti per dimensione. Le catture muoiono disallineamenti mentre non costano nulla.
Disciplina della finestra di ispezione. Ogni capocorda del tubo ha un foro di mira; ogni giunto crimpato riceve una conferma visiva che il conduttore è completamente in posizione, quindi un segno di pennarello. Su un impianto con migliaia di terminazioni, la disciplina delle articolazioni marcate è l'unica risposta onesta alla domanda 'sono state tutte controllate?'
Misurazioni micro-ohm di base sulle terminazioni grandi. I collegamenti dell'alimentatore CA e del trasformatore misurati al momento della messa in servizio forniscono a O&M un punto di confronto. Una lettura congiunta superiore del 40% rispetto ai vicini di fase nel terzo anno è una tendenza; senza la linea di base è un'ipotesi.
L’economia controintuitiva: su un impianto su scala industriale, l’aggiornamento di ogni interfaccia alluminio-rame da una connessione improvvisata a un adeguato capocorda bimetallico saldato ad attrito costa un errore di arrotondamento del contratto EPC, mentre i difetti a livello di connessione vengono ripetutamente identificati durante la messa in servizio e l’ispezione termografica. Pochi elementi pubblicitari nell'intero progetto acquistano più disponibilità per dollaro.
I siti solari sono polverosi, caldi e si estendono per chilometri: la gestione dell'hardware merita due frasi di processo:
Tenere le alette imbustate e le canne tappate fino al momento dell'utilizzo. Un barile pieno di polvere di laterite sconfigge il grasso di fabbrica.
Conservare le matrici di crimpatura con le alette corrispondenti, non in un contenitore centrale. Gli errori di stampi misti si moltiplicano quando gli strumenti viaggiano tra le squadre di blocco.
I cavi flessibili lato CC (Classe 5) sono presenti nei quadri elettrici e nelle sale degli inverter dove il percorso è stretto. Un conduttore di Classe 5 di un dato mm² è più grosso del conduttore di Classe 2 previsto dal barilotto dell'aletta standard. Forzandolo si perdono i fili; ogni filo perso è una sezione trasversale persa in corrispondenza dell'articolazione. Ordina capicorda con conduttore flessibile per quelle posizioni: la revisione del programma richiede pochi minuti e l'alternativa si presenta come giunti caldi sotto piena irradiazione.
Per rendere concreta la mappatura, ecco il profilo delle alette di un blocco rappresentativo da 10 MW, espresso come categorie anziché conteggi esatti:
Scatole di combinazione: capicorda SC/DT in rame, 10–35 mm², fori per conduttori flessibili in cui viene instradato il cavo di Classe 5: centinaia di pezzi.
Da linea CC a inverter: capicorda bimetallici DTL, 150–400 mm², uno per estremità del conduttore su ogni interfaccia terminale in rame: la categoria singola più ampia nella maggior parte dei siti.
Da inverter CA a trasformatore: DTL/ACL bimetallico, 240–630 mm², palmi a doppio foro dove le bandiere LV del trasformatore sono forate per due bulloni.
Circuiti ausiliari e di controllo: piccoli capicorda in rame, 10–25 mm², facilmente dimenticati nell'ordine e sempre necessari in quantità doppia rispetto a quella stimata.
Rete di messa a terra: capicorda in rame di tutte le dimensioni, più raccordi di transizione sui collegamenti della struttura in alluminio.
Due regole di ordinazione basate sull'esperienza: aggiungere un margine di riserva reale (i danni al sito e le tacche di addestramento consumano più di quanto consentito dalle stime dell'ufficio) e ordinare le dimensioni dispari - neutri ridotti, circuiti ausiliari - esplicitamente piuttosto che presumere che l'ordine delle dimensioni principali le copra.
I capicorda sul lato CC differiscono dai capicorda sul lato CA?
Dal punto di vista elettrico, un capocorda di compressione non si preoccupa della forma d'onda: lo stesso hardware testato secondo IEC 61238-1 serve entrambi i lati in BT. Le differenze sono situazionali: i circuiti combinatori DC utilizzano più spesso conduttori flessibili di Classe 5 (alesaggio di conseguenza) e il comportamento di eliminazione dei guasti DC rende la resistenza del giunto stabile ancora più preziosa, poiché un giunto DC degradante sostiene gli archi più facilmente di uno AC.
I capicorda in rame stagnato possono resistere all'ambiente esterno senza protezione aggiuntiva?
La placcatura in stagno può supportare la resistenza all'ossidazione, ma non sostituisce la classificazione ambientale dell'involucro, le superfici di accoppiamento pulite o una transizione metallica compatibile. Il contatto diretto rame-alluminio rimane il primo problema da eliminare; l'intera terminazione dovrà quindi essere protetta in base ai requisiti di esposizione all'esterno del progetto.
Che dire della marcatura della coppia sui siti solari?
Fortemente raccomandato. Una striscia di vernice sulla testa del bullone, sul palmo e sulla barra collettrice dopo il serraggio finale fornisce ad ogni ispezione futura un controllo dell'allentamento con un solo sguardo su migliaia di giunti: il tipo di disciplina a bassa tecnologia che si adatta molto meglio in un campo solare rispetto a qualsiasi indagine basata su strumenti.
Chi dovrebbe tenere i registri di crimpatura: EPC o proprietario?
Idealmente entrambi: i record di qualificazione (codici matrici, prove di crimpatura, risultati delle prove di trazione per dimensione) fanno parte del pacchetto di documentazione di consegna insieme ai rapporti di prova del tipo di alette. Gli stabilimenti cambiano appaltatori O&M; i registri di terminazione sono la parte dell'as-built elettrico che viene richiesto nel quinto anno e non è ricostruibile.
Gli impianti solari concentrano le condizioni più difficili per le connessioni elettriche – cicli termici quotidiani profondi, interfacce di massa alluminio-rame e negligenza esterna – in un’unica classe di asset. Le contromisure sono ugualmente concentrate: alette bimetalliche saldate ad attrito su ogni interfaccia Cu-Al, hardware omologato IEC 61238-1 in gradi di materiali fissi (rame T2/T3, alluminio 1070), qualificazione del sistema di crimpatura e misurazioni della resistenza di base alla messa in servizio.
Se stai preparando la distinta base elettrica per un progetto fotovoltaico, MINGXU può trasformare la pianificazione dei cavi in una pianificazione completa dei capicorda: serie SC/DT in rame, DL/AU in alluminio e DTL/ACL bimetallici su 10-630 mm² con documentazione CE, prove di test IEC 61238-1 applicabili e record di materiali in batch disponibili per la revisione del progetto. Invia la scheda ed i dettagli dei terminali dei tuoi modelli di inverter e trasformatore; abbinarli con precisione è la parte del lavoro che svolgiamo ogni settimana.
