

Aufrufe: 0 Autor: Stephen Liu Veröffentlichungszeit: 03.09.2026 Herkunft: Website


Ein Kabelschuh überhitzt aus genau einem physikalischen Grund: Sein Widerstand ist zu hoch für den durch ihn fließenden Strom. Alles andere – die sieben Grundursachen unten – ist nur eine andere Art, diesen übermäßigen Widerstand zu erzeugen. Die Verlustleistung in einer Verbindung steigt mit dem Quadrat des Stroms, sodass selbst eine geringfügige Erhöhung des Verbindungswiderstands unter Volllast zu einem erheblichen Temperaturunterschied führen kann.
Dieser Leitfaden ist so aufgebaut, wie eine Diagnose tatsächlich abläuft: Was Sie beobachten, welche Ursachen diese Beobachtung hervorrufen, wie Sie jede einzelne bestätigen und was sie dauerhaft und nicht bis zur nächsten Inspektion behebt.
Extrahieren Sie vor dem Öffnen des Gelenks alles, was die Symptome bieten:
Eine Phase heiß, andere normal → ein Verarbeitungs- oder Komponentenfehler an dieser bestimmten Verbindung. Beginnen Sie unten mit Ursache Nr. 1.
Alle Phasen erwärmen sich gleichmäßig → Überlastung oder unterdimensionierter Leiter, kein Kabelschuhdefekt. Überprüfen Sie den Laststrom anhand des Designs, bevor Sie Hardware verurteilen.
Verfärbungsmuster: Auf den Crimpzylinder konzentrierte Hitze weist auf einen Fehler auf der Crimpseite hin (Ursachen 1–3); Die Hitze konzentriert sich auf die Handfläche und weist auf Schnittstellenfehler hin (Ursachen 4–7).
Grünes oder weißes Pulver an der Verbindungsstelle ist ein Korrosionsprodukt – springen Sie direkt zu Ursache Nr. 5.
Eine Wärmebildkamera ermöglicht diesen Vergleich schnell, wenn der Stromkreis unter repräsentativer Last betrieben wird. Befolgen Sie die Anweisungen zur elektrischen Sicherheit vor Ort und verwenden Sie ordnungsgemäß ausgelegte Instrumente. Verlassen Sie sich niemals auf die Berührung als Diagnosemethode. Temperaturtrend und Phase-zu-Phase-Vergleich sind nützlicher als ein allgemeiner Schwellenwert, da Gehäusedesign, Umgebungstemperatur, Emissionsgrad und Last alle den Messwert beeinflussen.
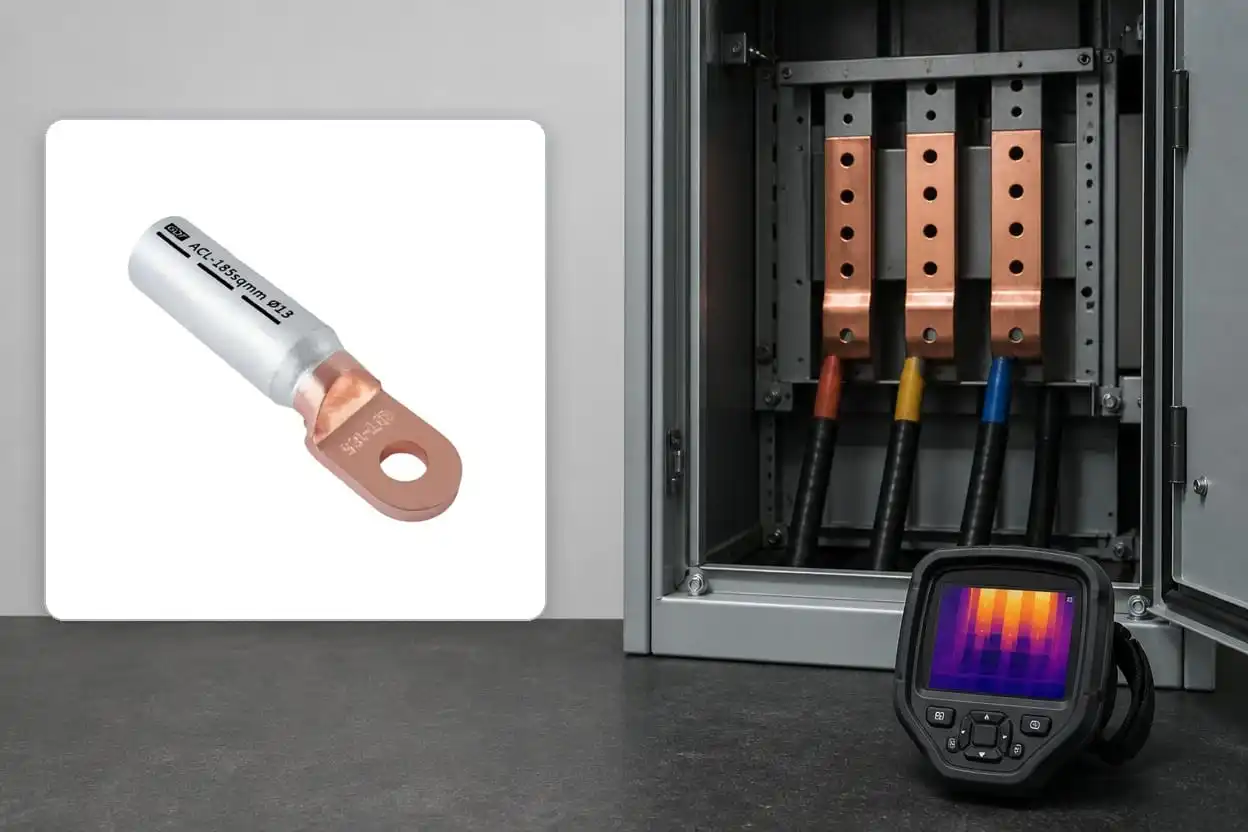
Vergleichen Sie zunächst ähnlich belastete Verbindungen, isolieren Sie dann den Stromkreis und überprüfen Sie Crimp, Handfläche und Leiter, bevor Sie sich für eine Reparatur entscheiden.
Die häufigste Ursache ist die Crimpseite. Eine Matrize, die eine Größe zu groß ist, ein hydraulisches Werkzeug, das vor dem vollen Druck freigegeben wird, oder eine falsche Crimpposition hinterlassen Lücken zwischen Litzen und Zylinderwand. Strom drückt durch weniger Kontaktbrücken; Jede Brücke überhitzt.
Bestätigen Sie: Die Crimpvertiefung sieht flach aus, der Matrizengrat fehlt oder die Crimppositionen stimmen nicht mit den Zylindermarkierungen überein. Eine geschnittene Probe zeigt sichtbare Hohlräume.
Lösung: Mit dem auf der Öse eingestanzten Matrizencode und einem Werkzeug, das seinen Zyklus abschließt, erneut terminieren. Es gibt keine Reparaturmöglichkeit für eine zu wenig komprimierte Crimpverbindung – ein erneutes Crimpen über einer schlechten Crimpverbindung verschlimmert den Geometriefehler.
Aluminiumstränge oxidieren innerhalb von Sekunden nach dem Bürsten wieder. Eine ohne oxidhemmendes Fett gecrimpte Hülse – oder wenn das Werksfett von einem wohlmeinenden Installateur abgewischt wurde – fängt einen isolierenden Oxidfilm in den Kontaktschnittstellen ein. Der Widerstand beginnt geringfügig hoch und steigt dann an, wenn Mikrobewegungen durch thermische Zyklen frisches Oxid zermahlen.
Bestätigen Sie: Geschichte – Aluminiumleiter plus eine Trommel, die ungefettet geliefert wurde oder gereinigt wurde. Der Widerstand steigt im Laufe der monatelangen thermischen Untersuchungen an.
Lösung: zurückschneiden und neu konfektionieren: Litzen rostfrei bürsten, Kabelschuh mit werkseitig eingefülltem Fett verwenden, sofort einsetzen, sofort vercrimpen. Minimieren Sie die Verzögerung zwischen Bürsten, Einsetzen und Crimpen, damit sich vor der Herstellung der Verbindung keine neue Oxidschicht bildet.
Ein flexibler Leiter der Klasse 5, der in ein für verdichtete Kabel der Klasse 2 gebohrtes Rohr gepresst wird, wirft Litzen an der Rohrmündung ab; Ein Leiter der Klasse 2, der in einem übergroßen Fass klappert, erreicht nie die volle Verdichtung. Beide konzentrieren den Strom.
Bestätigen Sie: Zurückgefaltete Litzen sind am Zylindereingang sichtbar, oder das Datenblatt des Leiters stimmt nicht mit der Bohrungsbewertung des Kabelschuhs überein.
Behebung: Mit einer für die aktuelle Leiterklasse gebohrten Kabelschuh neu abschließen. Schneiden Sie die Stränge niemals passend zu – jeder entfernte Strang entfernt dauerhaft den Querschnitt an der Verbindungsstelle.
Die Schnittstelle zwischen Handfläche und Sammelschiene überträgt den Strom über mikroskopisch kleine Kontaktpunkte, deren Gesamtfläche mit dem Klemmdruck zunimmt. Zu wenig angezogene Schrauben hinterlassen zu wenige Kontaktpunkte. Zu stark angezogene Schrauben geben nach, zerdrücken die Verzinnung und lösen sich innerhalb weniger Wochen, sodass aus der anderen Richtung derselbe Zustand mit unzureichender Spannung erreicht wird.
Bestätigen: Drehmomentprüfung anhand der Tabelle des Geräteherstellers (keine allgemeine Tabelle). Achten Sie auf extrudierte Beschichtungen am Umfang des Schraubenkopfes – das Kennzeichen für ein zu hohes Drehmoment.
Lösung: Reinigen Sie beide Oberflächen, ersetzen Sie verformte Hardware, bauen Sie die Verbindung wieder zusammen und ziehen Sie die Verbindung gemäß den Spezifikationen des Geräteherstellers mit der zugelassenen Hardware- und Unterlegscheibenanordnung fest. Führen Sie keine generischen Waschmaschinenstapel oder Wartungsintervalle ein, die im Widerspruch zu den Geräteanweisungen stehen.
Ein an die Kupferschiene geschraubter Aluminiumkabelschuh oder ein in einen Kupferkabelschuh gecrimpter Aluminiumleiter bildet bei vorhandener Feuchtigkeit eine galvanische Zelle. Das Aluminium korrodiert zu nichtleitendem Oxidhydrat, was sowohl den Widerstand erhöht als auch die Verbindung physisch auseinanderdrückt.
Bestätigen: weißes/graues Pulver an der Schnittstelle, Lochfraß auf der Aluminiumseite nach der Demontage und das fatale Design-Review-Ergebnis: Cu und Al in direktem Kontakt irgendwo im Strompfad.
Fix – dauerhaft, nicht lindernd: Ersetzen Sie die improvisierte Schnittstelle durch eine reibgeschweißte Bimetallöse (DTL/ACL-Typ). Dadurch wird der Kupfer-Aluminium-Übergang in eine kontrollierte Werksverbindung überführt und an jeder Verbindungsfläche das richtige Metall bereitgestellt. Pasten oder Schnittstellenunterlegscheiben sollten nicht als Ersatz betrachtet werden, es sei denn, das gesamte Verbindungssystem ist ausdrücklich für diese Anordnung zugelassen.
Die Lasten wachsen. Ein Speiser, der dem ursprünglichen Design entsprach, kann später nach Anlagenerweiterungen über seine vorgesehene Leistung hinaus arbeiten, und der Abschluss kann zu einer der ersten Stellen werden, an denen die zusätzliche thermische Belastung auftritt. Der Lug ist der Bote, nicht der Übeltäter.
Bestätigen: Messen Sie die tatsächliche Last mit dem Auslegungsstrom; Überprüfen Sie, ob alle Phasen gemeinsam warm laufen.
Fix: Größe der Schaltung ändern. Stellen Sie in der Zwischenzeit sicher, dass die vorhandenen Anschlüsse ansonsten einwandfrei sind – ein überlasteter Stromkreis mit Randverbindungen führt dazu, dass kleine Probleme zu Ausfallmeldungen führen.
Anschlüsse in der Nähe von Transformatoren, Generatoren oder Hubkolbenmaschinen sammeln Mikrobewegungen an der verschraubten Schnittstelle an. Reibverschleiß verschleißt durch die Beschichtung, setzt frisches Metall der Oxidation aus und lockert die Hardware nach und nach.
Bestätigen Sie: Standortkorrelation (die heißen Verbindungen sind diejenigen an der vibrierenden Struktur), polierte Verschleißspuren auf der Handfläche oder der Stromschiene, lose Hardware bei der Inspektion.
Lösung: Stellen Sie die Schnittstelle mit zugelassenen Ersatzteilen und dem Drehmomentverfahren des Geräteherstellers wieder her und kümmern Sie sich dann um den mechanischen Pfad – flexible Litzen oder Schleifen zwischen vibrierender Ausrüstung und starrer Sammelschiene, Kabelklemmen, die verhindern, dass die Leitermasse an der Verbindung wirkt.
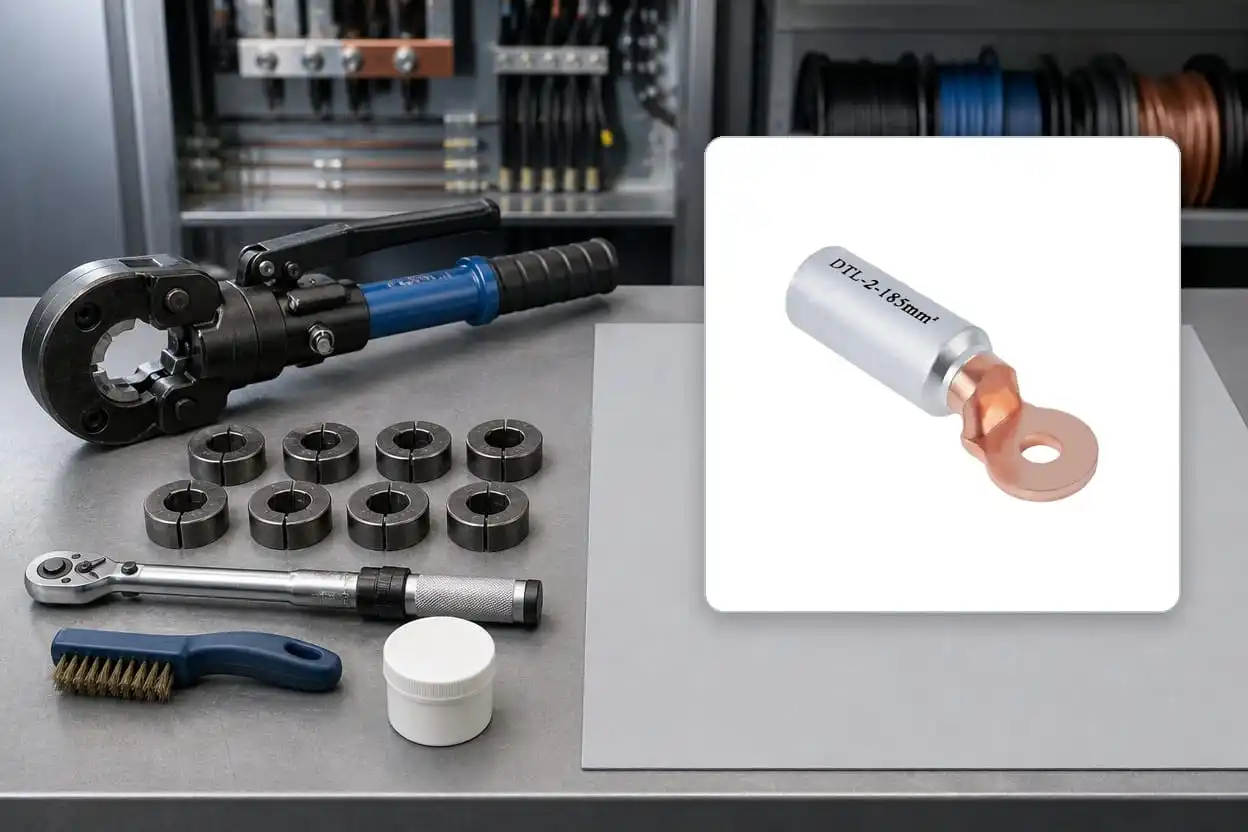
Eine dauerhafte Reparatur hängt von der richtigen Kabelschuhfamilie, der Leitervorbereitung, der passenden Matrize und dem gerätespezifischen Schraubendrehmoment ab.
Ziehen Sie niemals eine heiße Verbindung wieder fest und gehen Sie dann weg. Hitze bedeutet Widerstand; Widerstand hat eine der sieben oben genannten Ursachen. Das erneute Anziehen einer Verbindung, deren eigentliches Problem eine trockene Crimpung oder Korrosion ist, verschafft bestenfalls Wochen, während sich der zugrunde liegende Schaden verschlimmert. Öffnen Sie es, identifizieren Sie die Fehlersignatur, die Sie haben, und beheben Sie diese.
Beim Lastzyklustest nach IEC 61238-1 wird bewertet, ob ein Steckverbinder auch bei wiederholtem Erhitzen und Abkühlen eine stabile elektrische und mechanische Leistung beibehält. Feldverbindungen folgen dem gleichen Prinzip: Ein richtig ausgewählter und installierter Abschluss sollte stabil bleiben, während sich eine Randverbindung normalerweise verschlechtert, anstatt sich selbst zu korrigieren.
Wie heiß ist zu heiß für einen Kabelschuh?
Zwei Antworten, und die Vergleichsantwort ist nützlicher. Vergleichen Sie zunächst die gemessene Temperatur mit den für diesen Stromkreis angegebenen Kabel-, Zubehör- und Gerätewerten. Die Isolationsgrenzwerte variieren je nach Design und Betriebsbedingungen. Vergleichen Sie dann gleichartige Phasen oder Parallelschaltungen unter gleicher Last. Ein wiederkehrender lokaler Temperaturanstieg stellt auch dann einen Untersuchungsgrund dar, wenn die absolute Temperatur unterhalb einer nominellen Komponentengrenze bleibt.
Kann sich eine heiße Verbindung selbst reparieren, wenn die Last nachlässt?
Die Temperatur sinkt; der Schaden nicht. Oxidschichten, nachlassender Klemmdruck und Korrosionsprodukte bleiben bestehen und verstärken sich wieder, wenn die Belastung zurückkehrt. Saisonale Lastprofile sind genau die Art und Weise, wie sich Randfugen verbergen – den ganzen Winter über kühl, den ganzen Sommer über kochend – was für eine Messung in der Hochlastsaison spricht und nicht immer dann, wenn der Thermografie-Auftragnehmer eine freie Woche hat.
Reicht die Infrarot-Thermografie aus oder benötige ich Widerstandsmessungen?
Die Thermografie unter erheblicher Belastung ist das beste verfügbare Wide-Net-Screening-Tool. Seine Grenzen: Es benötigt eine Sichtverbindung (umschlossene Gelenke verbergen sich), eine Belastung zum Zeitpunkt der Untersuchung (ein leicht belastetes, defektes Gelenk zeigt cool an) und es zeigt Symptome an, keine Ursachen. Mikro-Ohm-Messungen ergänzen dies – Basiswerte bei der Inbetriebnahme sowie Stichproben an defekten Verbindungen ergeben, dass „das sieht warm aus“ in „diese Messung höher ist als bei vergleichbaren Verbindungen und von der Basislinie bei der Inbetriebnahme abgewichen ist“.
Sollte eine verfärbte Öse immer ersetzt werden?
Bewerten Sie sichtbare Verfärbungen durch Hitze als Beweis dafür, dass die Verbindung isoliert und beurteilt werden muss. Überprüfen Sie den Leiter, die Beschichtung, die Kontaktflächen und den Crimp, bevor Sie den Reparaturumfang festlegen. Ein Austausch ist normalerweise die sicherere Wahl, wenn die Kabelschuhe oder Leiterlitzen durch Hitze beschädigt wurden. Notieren Sie die bestätigte Grundursache sowie den Standort.
Unterscheiden sich die Überhitzungsprobleme zwischen Kupfer- und Aluminiumanschlüssen?
Die Physik ist identisch; Die Statistiken gehen auseinander. Kupferverbindungen vertragen Prozessschlampigkeiten besser und versagen häufiger an der Schraubschnittstelle (Ursachen 4, 6, 7). Aluminiumverbindungen konzentrieren sich auf Ausfälle an der Crimpstelle (Ursachen 2, 3) und an Mischmetallschnittstellen (Ursache 5). Diagnostisch sagt Ihnen das Leitermaterial, wo Sie zuerst suchen müssen – es ändert nichts daran, wie „gut“ gemessen wird.
Die meisten der sieben Ursachen gehen auf Entscheidungen zurück, die getroffen wurden, bevor ein Werkzeug das Kabel berührte:
Typgeprüfte Hardware: Kabelschuhe, unterstützt durch entsprechende IEC 61238-1-Testnachweise und CE-Dokumentation, sofern erforderlich, in den angegebenen Materialqualitäten – T2/T3-Kupfer und 1070-Aluminium.
Die richtige Familie für jede Schnittstelle: Kupferkabelschuhe (SC/DT) für Kupfer-zu-Kupfer, Aluminiumkabelschuhe (DL/AU) für Aluminium-zu-Aluminium, reibgeschweißtes Bimetall (DTL/ACL) an jedem Cu-Al-Übergang, 10 bis 630 mm².
Passende Werkzeuge: Das für die Kabelschuhfamilie spezifizierte Matrizensystem, überprüft durch einen vom Projekt genehmigten Crimp-Qualifizierungsplan.
Basismessungen: Mikro-Ohm-Messwerte an wichtigen Anschlüssen bei der Inbetriebnahme, sodass künftige Untersuchungen mit Daten statt mit Vermutungen verglichen werden können.
Wenn Sie bei einer thermischen Untersuchung gerade eine Liste warmer Anschlüsse erhalten haben und vermuten, dass Mischmetallschnittstellen zu den Übeltätern gehören, kann das Ingenieurteam von MINGXU Ihren Leiter- und Anschlussplan mit den richtigen Kabelschuhtypen vergleichen – einschließlich reibgeschweißter DTL/ACL-Bimetall-Ersatzteile für improvisierte Kupfer-Aluminium-Verbindungen – mit IEC 61238-1-Dokumentation für jede Größe. Senden Sie die Umfrageergebnisse und die Kabelliste; Die Hälfte der Arbeit zur Diagnose ist in der Regel schneller als die Ausfallplanung.
