
Please Choose Your Language

Vues : 0 Auteur : Stephen Liu Heure de publication : 2026-09-03 Origine : Site


Une cosse de câble surchauffe pour une seule raison physique : sa résistance est trop élevée pour le courant qui la traverse. Tout le reste – les sept causes profondes ci-dessous – n’est qu’une manière différente de créer cet excès de résistance. La puissance dissipée dans un joint augmente avec le carré du courant, de sorte que même une augmentation modeste de la résistance de connexion peut créer une différence de température significative à pleine charge.
Ce guide est organisé de la manière dont se déroule réellement un diagnostic : ce que vous observez, les causes qui produisent cette observation, comment confirmer chacune d'elles et ce qui la fixe de manière permanente plutôt que jusqu'à la prochaine inspection.
Avant d'ouvrir l'articulation, extrayez tout ce que les symptômes offrent :
Une phase chaude, d'autres normales → un défaut de fabrication ou de composant au niveau de ce joint spécifique. Commencez par la cause n°1 ci-dessous.
Toutes les phases chauffent de la même manière → surcharge ou conducteur sous-dimensionné, pas un défaut de cosse. Vérifiez le courant de charge par rapport à la conception avant de condamner le matériel.
Modèle de décoloration : la chaleur centrée sur le cylindre de sertissage indique un défaut côté sertissage (causes 1 à 3) ; la chaleur centrée sur la paume et les points de boulon vers les défauts d'interface (causes 4 à 7).
La poudre verte ou blanche au niveau du joint est un produit de corrosion – passez directement à la cause n°5.
Une caméra thermographique rend cette comparaison rapide lorsque le circuit fonctionne sous une charge représentative. Suivez la procédure de sécurité électrique du site et utilisez des instruments correctement évalués ; ne comptez jamais sur le toucher comme méthode de diagnostic. La tendance de la température et la comparaison entre phases sont plus utiles qu'un seuil générique car la conception du boîtier, la température ambiante, l'émissivité et la charge affectent toutes la lecture.
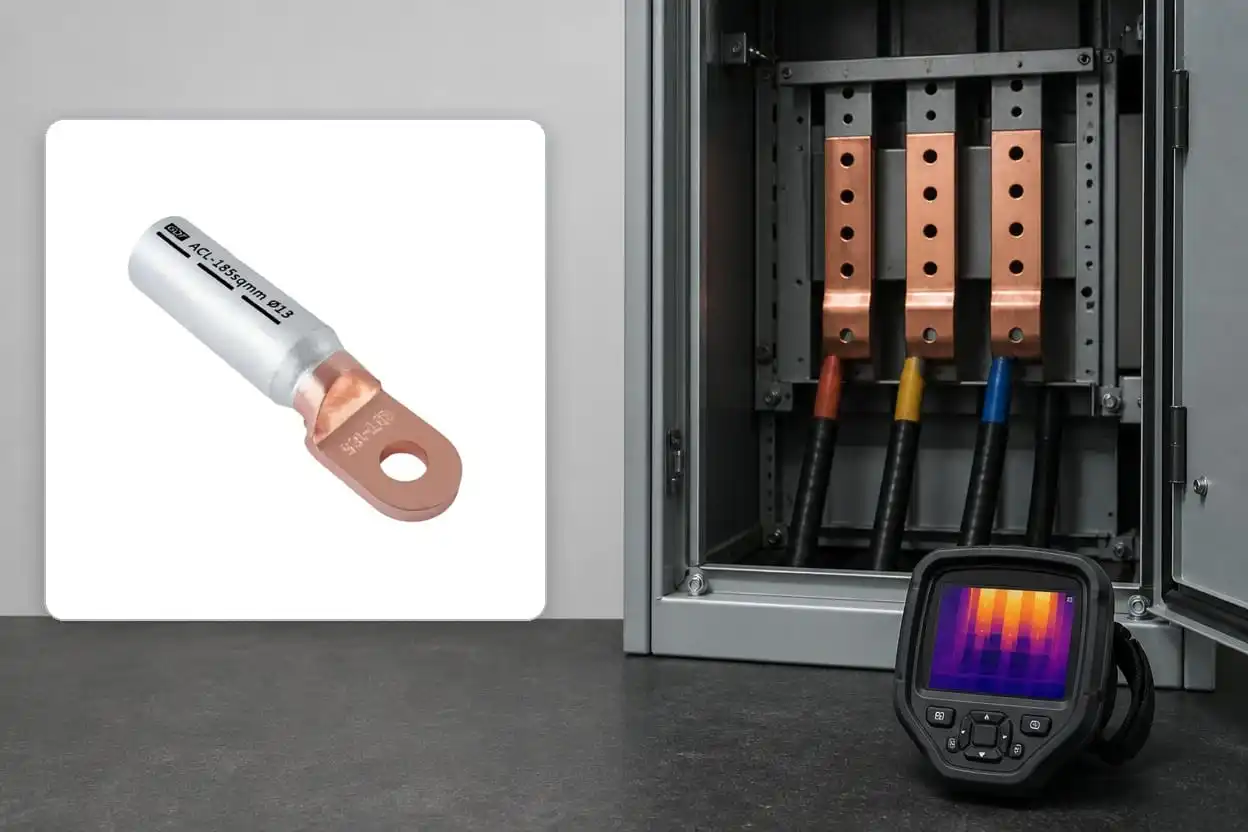
Comparez d'abord les connexions chargées similaires, puis isolez le circuit et inspectez le sertissage, la paume et le conducteur avant de décider de la réparation.
La cause la plus courante du côté du sertissage. Une matrice d'une taille trop grande, un outil hydraulique libéré avant la pleine pression ou une position de sertissage manquée laisse des vides entre les brins et la paroi du canon. Le courant passe à travers moins de ponts de contact ; chaque pont surchauffe.
Confirmez : l'empreinte du sertissage semble peu profonde, le flash de la matrice est absent ou les positions du sertissage ne correspondent pas aux marquages du canon. Un échantillon sectionné montre des vides visibles.
Correctif : re-terminer avec le code die gravé sur la cosse et un outil qui termine son cycle. Il n'y a pas de réparation pour un sertissage sous-comprimé : le re-sertissage sur un mauvais sertissage aggrave l'erreur de géométrie.
Les brins d'aluminium se réoxydent quelques secondes après le brossage. Un corps serti sans graisse anti-oxyde – ou avec la graisse d'usine essuyée par un installateur bien intentionné – emprisonne un film d'oxyde isolant dans les interfaces de contact. La résistance commence légèrement à un niveau élevé, puis augmente à mesure que les micro-mouvements dus aux cycles thermiques broient l'oxyde frais.
Confirmez : historique – conducteur en aluminium plus un canon arrivé non graissé ou nettoyé. La résistance dérive vers le haut au fil des mois d’enquêtes thermiques.
Réparer : couper et re-terminer : brosser les brins à l'inox, utiliser une cosse avec de la graisse remplie d'usine, insérer immédiatement, sertir immédiatement. Minimisez le délai entre le brossage, l’insertion et le sertissage afin qu’une nouvelle couche d’oxyde ne se reforme pas avant la réalisation du joint.
Un conducteur flexible de classe 5 forcé dans un fût percé pour les brins compactés de classe 2 à l'embouchure du fût ; un conducteur de classe 2 qui vibre dans un baril surdimensionné n'atteint jamais son compactage complet. Les deux concentrent le courant.
Confirmez : brins repliés visibles à l'entrée du canon, ou la fiche technique du conducteur n'est pas d'accord avec l'alésage nominal de la cosse.
Correction : terminer avec une cosse percée pour la classe de conducteur réelle. Ne coupez jamais les brins pour les ajuster : chaque brin retiré supprime définitivement la section transversale au niveau du joint.
L'interface paume-jeu de barres transmet le courant à travers des points de contact microscopiques dont la surface totale augmente avec la pression de serrage. Les boulons sous-serrés laissent trop peu de points de contact. Les boulons trop serrés cèdent la paume, écrasent le placage d'étain et se détendent en quelques semaines, arrivant au même état de sous-serrage dans l'autre sens.
Confirmer : vérifier le couple par rapport au tableau du fabricant de l'équipement (et non à un tableau générique). Recherchez le placage extrudé au périmètre de la tête de boulon – la signature du surcouple.
Réparation : nettoyez les deux surfaces, remplacez la quincaillerie déformée, réassemblez et serrez la connexion selon les spécifications du fabricant de l'équipement avec la quincaillerie et la disposition des rondelles approuvées. N'introduisez pas de pile de laveuses générique ou d'intervalle d'entretien qui entre en conflit avec les instructions de l'équipement.
Une cosse en aluminium boulonnée à un bus en cuivre, ou un conducteur en aluminium serti dans une cosse en cuivre, forme une cellule galvanique en cas de présence d'humidité. L'aluminium se corrode en oxyde hydraté non conducteur, ce qui augmente la résistance et sépare physiquement le joint.
Confirmation : poudre blanche/grise à l'interface, piqûres côté aluminium après démontage, et résultat fatal de la revue de conception : Cu et Al en contact direct n'importe où dans le trajet du courant.
Correctif — permanent, non palliatif : remplacer l'interface improvisée par une cosse bimétallique soudée par friction (type DTL/ACL). Cela déplace la transition cuivre-aluminium vers un joint contrôlé en usine et fournit le métal correct sur chaque surface de connexion. Les pâtes ou les rondelles d'interface ne doivent pas être considérées comme des substituts à moins que le système de connexion complet ne soit spécifiquement approuvé pour cet arrangement.
Les charges augmentent. Un départ qui correspond à la conception originale peut ultérieurement fonctionner au-delà de sa fonction prévue après l'ajout d'une installation, et la terminaison peut devenir l'un des premiers endroits où la contrainte thermique supplémentaire apparaît. La patte est le messager, pas le coupable.
Confirmez : mesurez à la pince la charge réelle par rapport au courant de conception ; vérifiez si toutes les phases chauffent ensemble.
Correctif : redimensionnez le circuit. En attendant, vérifiez que les terminaisons existantes sont par ailleurs saines : un circuit surchargé avec des joints marginaux est la façon dont de petits problèmes se transforment en rapports de panne.
Les terminaisons à proximité des transformateurs, des générateurs ou des machines à mouvement alternatif accumulent des micro-mouvements au niveau de l'interface boulonnée. Le frettage s'use à travers le placage, expose le métal frais à l'oxydation et desserre progressivement le matériel.
Confirmer : corrélation de localisation (les joints chauds sont ceux de la structure vibrante), marques d'usure polies sur paume ou jeu de barres, quincaillerie desserrée à l'inspection.
Correction : restaurez l'interface à l'aide de pièces de rechange approuvées et de la procédure de serrage du fabricant de l'équipement, puis corrigez le chemin mécanique : tresses ou boucles flexibles entre l'équipement vibrant et la barre omnibus rigide, colliers de câble qui empêchent la masse conductrice de travailler sur le joint.
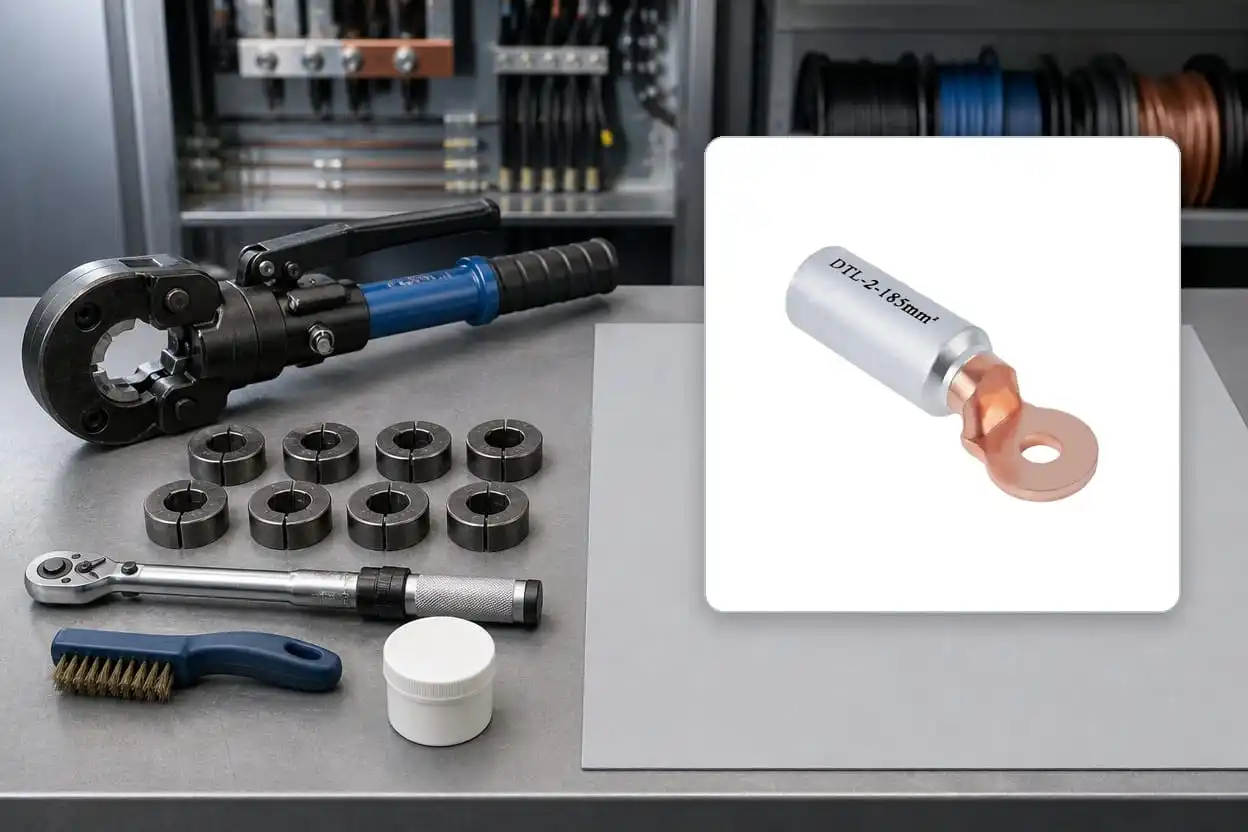
Une réparation permanente dépend de la famille de cosses appropriée, de la préparation des conducteurs, de la matrice adaptée et du couple de boulons spécifié par l'équipement.
Ne resserrez jamais un joint chaud et partez. La chaleur signifie la résistance ; la résistance a une cause fondamentale parmi les sept ci-dessus. Resserrer un joint dont le véritable problème est un sertissage à sec ou une corrosion prend au mieux des semaines, tandis que les dommages sous-jacents s'aggravent. Ouvrez-le, identifiez la signature d'échec dont vous disposez et corrigez-la.
Les tests de cycle de charge CEI 61238-1 évaluent si un connecteur maintient des performances électriques et mécaniques stables grâce à un chauffage et un refroidissement répétés. Les joints sur site suivent le même principe : une terminaison correctement sélectionnée et installée doit rester stable, tandis qu'une connexion marginale se détériore normalement plutôt que de se corriger.
À quelle température est-il trop chaud pour une cosse de câble ?
Deux réponses, et la réponse comparative est plus utile. Comparez d'abord la température mesurée avec les valeurs nominales des câbles, des accessoires et des équipements spécifiées pour ce circuit ; les limites d’isolation varient selon la conception et les conditions de fonctionnement. Comparez ensuite les phases identiques ou les connexions parallèles sous la même charge. Une augmentation locale reproductible de la température constitue un motif d’investigation même lorsque la température absolue reste inférieure à une limite nominale du composant.
Un joint chaud peut-il se réparer si la charge chute ?
La température baisse ; les dégâts ne le sont pas. Les couches d'oxyde, la pression de serrage relâchée et les produits de corrosion persistent et reprennent leur composition lorsque la charge revient. Les profils de charge saisonnière sont précisément la façon dont les joints marginaux se cachent – frais tout l'hiver, cuisson tout l'été – ce qui plaide en faveur d'une enquête pendant la saison de pointe, et non lorsque l'entrepreneur en thermographie a une semaine libre.
La thermographie infrarouge est-elle suffisante ou faut-il mesurer la résistance ?
La thermographie sous charge importante est le meilleur outil de dépistage à large portée disponible. Ses limites : il a besoin d'une ligne de vue (les joints fermés se cachent), d'une charge au moment de l'enquête (un mauvais joint légèrement chargé se lit comme étant froid) et il signale les symptômes, pas les causes. Les mesures micro-ohms le complètent : les lectures de base lors de la mise en service et les contrôles ponctuels sur les joints signalés transforment « cela semble chaud » en « cela mesure plus haut que les joints comparables et a dérivé de sa ligne de base de mise en service. »
Faut-il toujours remplacer une cosse décolorée ?
Traitez la décoloration visible due à la chaleur comme une preuve que le joint doit être isolé et évalué. Inspecter le conducteur, le placage, les surfaces de contact et le sertissage avant de décider de l'étendue de la réparation ; le remplacement est normalement le choix le plus sûr lorsque la chaleur a endommagé la cosse ou les brins conducteurs. Enregistrez la cause première confirmée ainsi que l'emplacement.
Les problèmes de surchauffe diffèrent-ils entre les terminaisons en cuivre et en aluminium ?
La physique est identique ; les statistiques diffèrent. Les joints en cuivre tolèrent mieux les négligences du processus et échouent plus souvent au niveau de l'interface boulonnée (causes 4, 6, 7). Les joints en aluminium concentrent les défaillances au niveau du sertissage (causes 2, 3) et aux interfaces mixtes (causes 5). Sur le plan diagnostique, le matériau conducteur vous indique où chercher en premier — il ne change pas les « bonnes » mesures.
La plupart des sept causes remontent à des choix effectués avant qu'un outil ne touche le câble :
Matériel testé de type : cosses prises en charge par les preuves de test CEI 61238-1 applicables et la documentation CE si nécessaire, dans les qualités de matériaux déclarées : cuivre T2/T3 et aluminium de qualité 1070.
La bonne famille par interface : cosses en cuivre (SC/DT) pour le cuivre sur cuivre, cosses en aluminium (DL/AU) pour l'aluminium sur aluminium, bimétalliques soudés par friction (DTL/ACL) à chaque transition Cu-Al, 10 à 630 mm².
Outillage adapté : le système de matrice spécifié pour la famille de cosses, vérifié via un plan de qualification de sertissage approuvé par le projet.
Mesures de base : lectures en microohms sur les principales terminaisons lors de la mise en service, afin que les futures enquêtes soient comparées aux données plutôt qu'à des suppositions.
Si une étude thermique vient de vous fournir une liste de terminaisons chaudes et que vous soupçonnez que les interfaces à métaux mixtes sont parmi les coupables, l'équipe d'ingénierie de MINGXU peut comparer votre programme de conducteurs et de bornes avec les types de cosses corrects - y compris les remplacements bimétalliques DTL/ACL soudés par friction pour les joints cuivre-aluminium improvisés - avec la documentation CEI 61238-1 pour chaque taille. Envoyer les résultats de l'enquête et la liste des câbles ; le diagnostic de la moitié du travail est généralement plus rapide que la planification de l'arrêt.
