
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-07-16 Origine: Sito


La terminazione dei cavi in alluminio con le sbarre in rame rappresenta una seria sfida ingegneristica. Mescoli intrinsecamente metalli diversi all'interno dello stesso circuito elettrico. Questa combinazione crea un rischio elevato di corrosione galvanica e gravi disallineamenti di dilatazione termica. Una terminazione errata porta spesso ad un aumento della resistenza di contatto sulla giunzione. Questa crescente resistenza provoca instabilità termica, tempi di inattività del sistema e potenziali rischi di incendio. Le strutture non possono permettersi questi catastrofici fallimenti operativi.
Hai bisogno di una soluzione ingegnerizzata per collegare in modo sicuro questi materiali. I connettori bimetallici specializzati risolvono esattamente questo problema. Forniscono una transizione stabile e permanente tra alluminio e rame. Esploreremo come valutare e specificare i componenti giusti per le vostre esigenze specifiche. Imparerai il quadro tecnico necessario per ottenere correttamente queste connessioni vitali. Questa guida si concentra esclusivamente sulle applicazioni industriali e ad alta tensione per garantire che la tua infrastruttura di alimentazione rimanga affidabile e sicura.
I capicorda bimetallici prevengono la corrosione galvanica e i guasti termici dei giunti utilizzando sezioni in alluminio e rame saldate ad attrito.
Per specificare il capocorda corretto è necessario abbinare con precisione la sezione trasversale del cavo e selezionare il design del cilindro appropriato (ad esempio, serie DTL-1 o DTL-2) per l'applicazione.
La valutazione della qualità deve concentrarsi sull'integrità della saldatura ad attrito, sulla purezza del materiale (tipicamente 99,9% Cu e 99,5% Al) e sulla conformità agli standard IEC/UL.
Un'implementazione di successo dipende tanto dalle corrette procedure di installazione, compresi i composti che inibiscono l'ossido e dalle matrici di crimpatura corrette, quanto dall'hardware stesso.
Il collegamento diretto di alluminio e rame comporta un fallimento immediato. Comprendere la fisica dietro questo fallimento ti aiuta ad apprezzare le soluzioni ingegneristiche necessarie.
L'alluminio e il rame reagiscono elettrochimicamente quando si toccano. Si siedono distanziati nella serie galvanica. L'alluminio funge da anodo e il rame funge da catodo. Aggiungi un semplice elettrolita come l'umidità ambientale e inizia una reazione distruttiva. L'alluminio si degrada rapidamente. Si sacrifica letteralmente al rame. Questa corrosione corrode la superficie di contatto. Il giunto perde la sua area conduttiva, forzando la corrente attraverso un collo di bottiglia più piccolo. Di conseguenza, la resistenza aumenta notevolmente.
I carichi di potenza fluttuano costantemente negli ambienti industriali. I cavi si riscaldano durante i picchi di domanda e si raffreddano nelle ore non di punta. L’alluminio si espande e si contrae a un ritmo significativamente più veloce rispetto al rame. Questo diverso tasso di espansione allenta gradualmente le tradizionali connessioni meccaniche. Nel tempo, il giunto perde la sua forza di serraggio. Le giunture allentate creano micro-archi. Scintillano, si ossidano ulteriormente e alla fine si guastano sotto carico.
Uno specializzato Il capocorda bimetallico per sistemi elettrici risolve direttamente questi problemi. I produttori fondono permanentemente i due metalli insieme. Fanno girare l'alluminio e il rame l'uno contro l'altro ad alta velocità. L'intenso attrito plastifica i metalli. Si fondono a livello molecolare all'interno di un ambiente produttivo altamente controllato. Questo processo di saldatura ad attrito non lascia spazi vuoti. L'umidità non può entrare nella zona di transizione e l'ossidazione non può verificarsi. Il legame risultante si comporta come un unico pezzo di metallo uniforme.
Non tutti i connettori offrono lo stesso livello di sicurezza. È necessario valutare diversi criteri tecnici fondamentali prima di approvare una linea di prodotti specifica.
La valutazione della zona di saldatura è fondamentale per la sicurezza a lungo termine. È necessario rivedere i dati dei test di trazione meccanica forniti dal produttore. Le saldature ad attrito di alta qualità non si romperanno in corrispondenza della cucitura. Durante le prove di trazione distruttive, il cilindro in alluminio dovrebbe rompersi prima che la saldatura fallisca. I produttori dovrebbero anche fornire rapporti di analisi trasversale. Gli ingegneri tagliano il giunto e lo incidono con l'acido. Ciò conferma che non esistono microfessurazioni o vuoti all'interno della zona del metallo fuso.
La qualità del materiale di base determina le prestazioni elettriche. L'alluminio ad alta conduttività serve la parte della canna. È necessaria una purezza minima del 99,5% (spesso designata come alluminio di grado 1060 o 1070). Il rame elettrolitico forma il palmo terminale. Richiede una purezza del 99,9% (come il grado C11000) per un flusso di corrente ottimale. I metalli di purezza inferiore introducono impurità. Le impurità aumentano la resistenza di base e generano calore indesiderato durante il funzionamento.
Componente |
Tipo materiale |
Purezza minima |
Funzione primaria |
|---|---|---|---|
Barile |
Alluminio ad alta conduttività |
99,5% |
Accetta cavi a trefoli in alluminio, facilmente comprimibili. |
Palmo (cuscinetto) |
Rame elettrolitico |
99,9% |
Si fissa alle sbarre in rame, gestisce un'elevata densità di corrente. |
Le tolleranze del diametro interno (ID) sono estremamente importanti. Il cilindro in alluminio deve corrispondere esattamente alla classe del cavo in alluminio intrecciato. I cavi intrecciati variano nel diametro effettivo in base alla configurazione della loro classe. Gli adattamenti inadeguati causano seri problemi di installazione. Se la canna è troppo grande, rischi di crimpare troppo poco. La trafila non comprimerà sufficientemente i trefoli di alluminio. Se il cilindro è troppo piccolo, gli installatori potrebbero tagliare i fili per forzare il cavo all'interno. Entrambi gli scenari creano pericolosi colli di bottiglia per la corrente.
Considera attentamente la superficie del palmo in rame. Gli ambienti difficili richiedono finiture specializzate. I produttori spesso applicano la stagnatura sulla sezione in rame. Lo stagno aumenta significativamente la resistenza alla corrosione. Alta qualità I capicorda bimetallici presentano questo rivestimento come aggiornamento standard. Impedisce l'ossidazione del rame esposto in atmosfere umide o chimicamente aggressive.
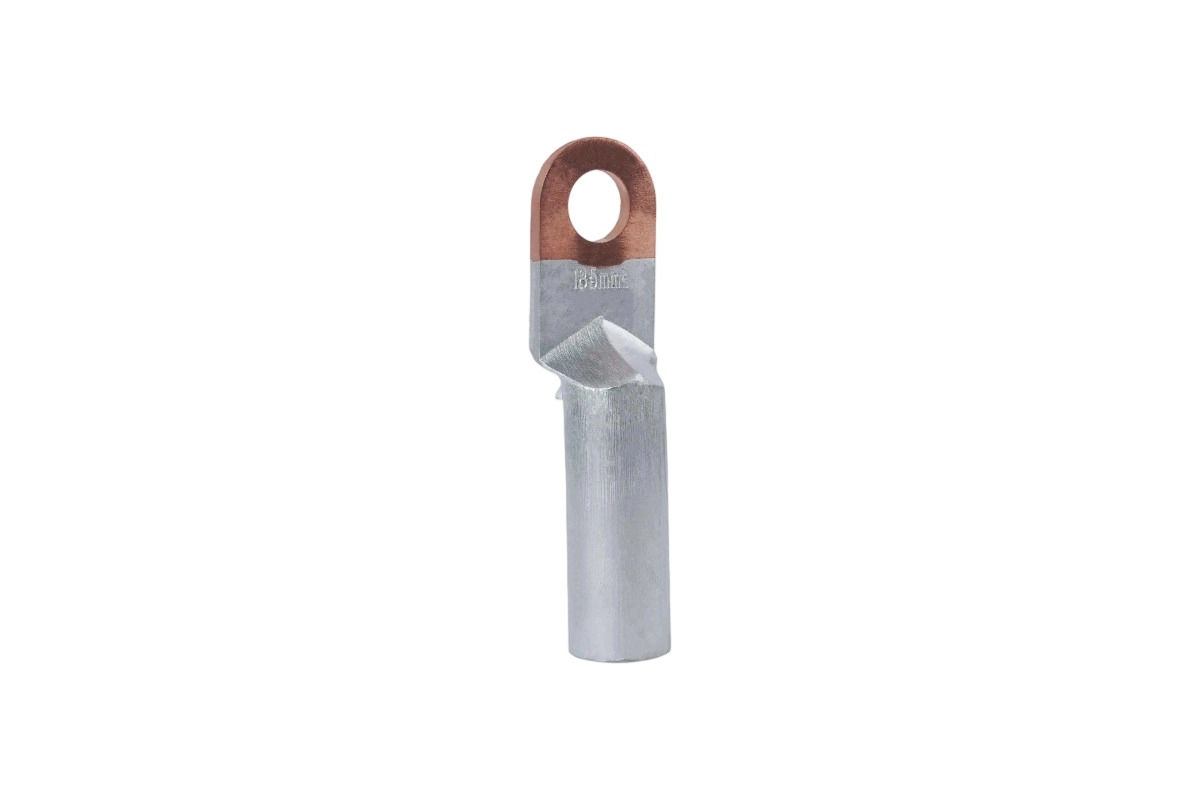
Gli ingegneri classificano questi connettori in serie specifiche. Comprendere il sistema di classificazione DTL aiuta a specificare il componente corretto.
IL Il capocorda a crimpare bimetallico DTL-1 rappresenta lo standard industriale per la maggior parte delle installazioni. Presenta una struttura semplice. Una canna tubolare in alluminio è saldata ad attrito direttamente su un palmo piatto e solido in rame. Lo utilizziamo ampiamente per la distribuzione standard di tensione medio-bassa. Collega in modo sicuro gli alimentatori in alluminio agli interruttori in rame, ai blocchi di distribuzione o ai trasformatori. Il palmo piatto fornisce la massima superficie di contatto con il terminale dell'apparecchiatura.
È necessario valutare diversi profili in base ai vincoli di installazione.
Serie DTL-2: queste varianti presentano un design di transizione diverso. Spesso utilizzano una sezione di rame più lunga o una forma di palma modificata. Alcuni modelli DTL-2 utilizzano un perno rotondo in rame invece di un cuscinetto piatto.
Terminali di tipo Pin: soddisfano esigenze molto specifiche. Funzionano meglio con interruttori automatici scatolati estremamente stretti (MCCB). Il perno in rame massiccio si inserisce nei terminali a tunnel dove un cuscinetto piatto semplicemente non può entrare.
La logica della tua selezione dovrebbe innanzitutto seguire i vincoli di spazio. Se si fissa su una barra collettrice piatta, utilizzare DTL-1. Se si inserisce il conduttore in un morsetto per apparecchiature cilindrico, scegliere una variante di tipo pin. Verificare sempre che la corrente nominale corrisponda ai requisiti di carico specifici.
Un capocorda che funziona perfettamente all'interno potrebbe guastarsi rapidamente all'esterno. È necessario allineare le specifiche con l'ambiente fisico.
L'alta tensione richiede regole di progettazione rigorose. La scarica corona rappresenta una grave minaccia a tensioni elevate. I bordi taglienti ionizzano l'aria circostante, creando la corona. Ciò degrada l’isolamento e spreca energia. Le applicazioni ad alta tensione richiedono alette con bordi lisci e fortemente smussati. I produttori devono rimuovere tutte le sbavature. Hai anche bisogno di pareti della botte più pesanti. Le pareti spesse gestiscono efficacemente lo stress elettrico e prevengono il surriscaldamento localizzato.
Le zone costiere e gli impianti chimici distruggono rapidamente le articolazioni deboli. L’elevata salinità nell’aria accelera la corrosione. È necessario proteggere l'intera connessione. La stessa zona di saldatura bimetallica è solida, ma il punto in cui il cavo entra nel cilindro rimane vulnerabile. Devi sigillare completamente questo punto di ingresso. Gli installatori devono utilizzare guaine termorestringenti a parete spessa. Anche la guaina termorestringente funziona in modo eccellente. Assicurarsi che il tubo includa un mastice adesivo interno per bloccare l'ingresso di umidità.
Molte installazioni si muovono continuamente. I macchinari pesanti vibrano costantemente durante il funzionamento. Le installazioni di energia rinnovabile, come le gondole delle turbine eoliche, sopportano forti carichi di vento e oscillazioni fisiche. Questi ambienti impongono una maggiore resistenza alla trazione meccanica. Assicurati che il connettore scelto sopravviva a queste intense sollecitazioni fisiche. La saldatura ad attrito deve assorbire queste vibrazioni senza fessurarsi. I dispositivi di supporto adeguati lungo il percorso dei cavi riducono inoltre la sollecitazione meccanica diretta sulla morsettiera.
L'hardware migliore fallisce se installato in modo errato. La disciplina dell'installazione è importante tanto quanto la purezza dei materiali.
L'alluminio forma uno strato di ossido resistente e invisibile entro pochi secondi dall'esposizione all'aria. Questo strato duro come lo zaffiro funge da isolante elettrico. La preparazione della superficie è obbligatoria. È necessario spazzolare accuratamente il conduttore di alluminio nudo. Applicare immediatamente un composto per giunti che inibisce l'ossido. Chiamiamo comunemente questa pasta di contatto. La pasta contiene particelle di zinco in sospensione. Queste particelle rompono gli eventuali ossidi rimanenti durante la crimpatura. Il composto inoltre sigilla i fili contro l'ossigeno in entrata.
Non è possibile utilizzare pinze generiche o matrici non corrispondenti. Spiegatelo chiaramente ai vostri team di installazione. È necessario utilizzare lo strumento di crimpatura idraulico specificato dal produttore. Per queste canne tubolari sono strettamente necessarie matrici esagonali. Le matrici esagonali applicano una pressione uniforme a 360 gradi. Ottengono una solida saldatura a freddo tra i trefoli del cavo e l'interno del cilindro. La corretta selezione della matrice garantisce di non compromettere il delicato giunto saldato ad attrito sopra la zona di compressione.
I team di installazione spesso commettono errori prevenibili. Fai attenzione a questi errori comuni:
Crimpatura eccessiva: l'utilizzo di una matrice sottodimensionata applica una pressione eccessiva. Estrude l'alluminio verso l'esterno. Allunga e indebolisce la struttura metallica provocando microfratture.
Sottocrimpatura: l'utilizzo di una matrice sovradimensionata lascia degli spazi d'aria all'interno del cilindro. Questi spazi aumentano la resistenza e causano problemi termici immediati.
Crimpatura troppo vicino alla saldatura: non applicare mai la matrice di crimpatura vicino al cordone di saldatura bimetallico. L’immensa pressione idraulica deformerà la zona di transizione. Ciò rompe istantaneamente il legame molecolare, rovinando il componente.
L’approvvigionamento di componenti affidabili richiede un approccio sistematico. Utilizza questa lista di controllo per verificare i potenziali partner di produzione.
Verificare attentamente la conformità prima dell'acquisto. I produttori devono testare i propri prodotti secondo la norma IEC 61238-1. Questa norma disciplina i connettori a compressione e meccanici per i cavi di alimentazione. Garantisce che il componente gestisca in modo sicuro sia le sollecitazioni meccaniche che i carichi elettrici. I progetti nordamericani potrebbero invece richiedere elenchi UL specifici. Richiedere sempre prova scritta di tali certificazioni.
Non accettare le affermazioni di marketing al valore nominale. Richiedere al fornitore i rapporti effettivi sui test sui lotti. Concentrati attentamente su due test specifici. Innanzitutto, rivedere i test del ciclo di riscaldamento elettrico. Il connettore deve sopravvivere a centinaia di sbalzi di temperatura estremi senza aumentare la resistenza. In secondo luogo, controllare il test della corrente di cortocircuito. Ciò dimostra che l'aletta non si scioglierà o non esploderà durante un evento di guasto improvviso e massiccio.
Un ottimo prodotto non significa nulla se non puoi ottenerlo sul posto. Valutare la capacità operativa del fornitore.
Valutare i tempi di consegna per le fasi critiche del progetto. I ritardi costano denaro.
Controlla la disponibilità dell'inventario standard. Dovrebbero facilmente immagazzinare sezioni trasversali comprese tra 16 mm² fino a 630mm² e oltre.
Conferma le loro capacità di lavorazione personalizzata. Alcune apparecchiature richiedono dimensioni dei bulloni non standard. Il tuo fornitore deve essere in grado di fornire rapidamente dimensioni personalizzate dei fori per il palmo.
La scelta dei connettori bimetallici corretti funge da strategia critica di mitigazione del rischio. Garantisce l'assoluta affidabilità a lungo termine dell'infrastruttura elettrica della vostra struttura. L'investimento iniziale in componenti della serie DTL ad elevata purezza e correttamente specificati è essenziale per la sicurezza generale. L'acquisto di hardware di qualità compensa completamente gli ingenti costi associati a guasti catastrofici dei giunti e tempi di inattività del sistema. Consigliamo agli ingegneri di verificare immediatamente le loro attuali specifiche di terminazione Al-Cu. Richiedi rigorosi rapporti di test a campione da potenziali fornitori prima di finalizzare i contratti di approvvigionamento. Garantire la fusione a livello molecolare nel punto di transizione garantisce che la tua energia fluisca senza intoppi per decenni.
R: No. La pasta previene l'ossidazione iniziale ma non può arrestare la corrosione galvanica o le differenze di dilatazione termica che alla fine distruggeranno il giunto. È richiesto un vero capocorda bimetallico.
R: Cercare cordoni di saldatura lisci e uniformi senza vaiolature. Chiedere al produttore i dati dei test distruttivi (resistenza alla trazione) e la conformità al test del ciclo termico.
R: Sebbene vengano utilizzate crimpatrici idrauliche standard, è fondamentale utilizzare la dimensione esatta della matrice consigliata per il diametro esterno dell'aletta per garantire la corretta compressione del cilindro in alluminio.
R: Le differenze risiedono principalmente nel design della produzione, nello spessore del palmo e nel rapporto/forma specifico della transizione da rame ad alluminio. DTL-1 è lo standard industriale per le terminazioni delle apparecchiature piatte.
