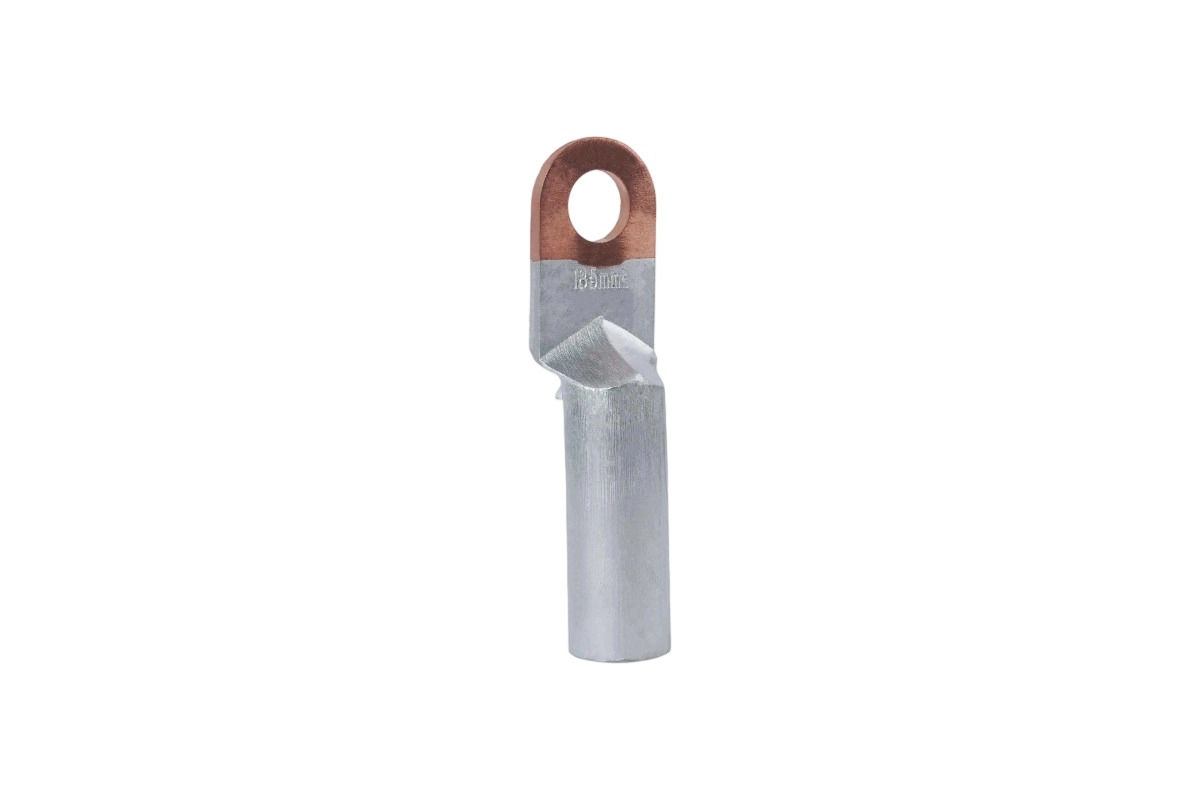
La terminación de cables de aluminio en barras colectoras de cobre presenta un serio desafío de ingeniería. Intrínsecamente se mezclan metales diferentes dentro del mismo circuito eléctrico. Esta combinación crea un alto riesgo de corrosión galvánica y graves desajustes de expansión térmica. Una terminación incorrecta conduce frecuentemente a una mayor resistencia de contacto en la unión. Esta creciente resistencia provoca fugas térmicas, tiempo de inactividad del sistema y posibles riesgos de incendio. Las instalaciones no pueden permitirse estos fallos operativos catastróficos.
Necesita una solución de ingeniería para unir estos materiales de forma segura. Los conectores bimetálicos especializados resuelven exactamente este problema. Proporcionan una transición estable y permanente entre el aluminio y el cobre. Exploraremos cómo evaluar y especificar los componentes adecuados para sus requisitos específicos. Aprenderá el marco técnico necesario para obtener estas conexiones vitales correctamente. Esta guía se centra estrictamente en aplicaciones industriales y de alto voltaje para garantizar que su infraestructura eléctrica siga siendo confiable y segura.
Conclusiones clave
Los terminales de cable bimetálicos previenen la corrosión galvánica y las fallas de las juntas térmicas mediante el uso de secciones de cobre y aluminio soldadas por fricción.
Para especificar el terminal correcto es necesario hacer coincidir la sección transversal del cable con precisión y seleccionar el diseño de cilindro apropiado (por ejemplo, series DTL-1 o DTL-2) para la aplicación.
La evaluación de la calidad debe centrarse en la integridad de la soldadura por fricción, la pureza del material (normalmente 99,9 % Cu y 99,5 % Al) y el cumplimiento de las normas IEC/UL.
Una implementación exitosa depende tanto de los procedimientos de instalación adecuados (incluidos compuestos inhibidores de óxido y matrices de engarzado correctas) como del hardware mismo.
El problema de la ingeniería: por qué las conexiones de Al-Cu exigen soluciones bimetálicas
La conexión directa de aluminio y cobre provoca un fracaso inmediato. Comprender la física detrás de esta falla le ayudará a apreciar las soluciones de ingeniería necesarias.
La amenaza galvánica
El aluminio y el cobre reaccionan electroquímicamente cuando se tocan. Se encuentran muy separados en la serie galvánica. El aluminio actúa como ánodo y el cobre como cátodo. Agregue un electrolito simple como la humedad ambiental y comienza una reacción destructiva. El aluminio se degrada rápidamente. Literalmente se sacrifica al cobre. Esta corrosión corroe la superficie de contacto. La articulación pierde su área conductora, lo que obliga a la corriente a través de un cuello de botella más pequeño. Como resultado, la resistencia aumenta dramáticamente.
Realidades del ciclo térmico
Las cargas de energía fluctúan constantemente en entornos industriales. Los cables se calientan durante las horas pico de demanda y se enfrían durante las horas de menor actividad. El aluminio se expande y contrae a un ritmo significativamente más rápido que el cobre. Esta diferente tasa de expansión afloja gradualmente las conexiones mecánicas tradicionales. Con el tiempo, la articulación pierde su fuerza de sujeción. Las uniones flojas crean microarcos. Chispan, se oxidan aún más y eventualmente fallan bajo carga.
La ventaja de la soldadura por fricción
Un especializado El terminal de engarce bimetálico para sistemas eléctricos resuelve estos problemas directamente. Los fabricantes fusionan permanentemente los dos metales. Hacen girar el aluminio y el cobre entre sí a altas velocidades. La intensa fricción plastifica los metales. Se fusionan a nivel molecular dentro de un entorno de fabricación altamente controlado. Este proceso de soldadura por fricción no deja espacios. La humedad no puede ingresar a la zona de transición y no puede ocurrir oxidación. El enlace resultante se comporta como una sola pieza de metal uniforme.
Criterios de evaluación básicos para terminales de cable bimetálicos
No todos los conectores ofrecen el mismo nivel de seguridad. Debe evaluar varios criterios técnicos básicos antes de aprobar una línea de productos específica.
Integridad de la soldadura por fricción
La evaluación de la zona de soldadura es crucial para la seguridad a largo plazo. Debe revisar los datos de las pruebas de tracción mecánica proporcionados por el fabricante. Las soldaduras por fricción de alta calidad no se romperán en la costura. Durante las pruebas de tracción destructivas, el cilindro de aluminio debe romperse antes de que falle la soldadura. Los fabricantes también deberían proporcionar informes de análisis transversales. Los ingenieros cortan la unión y la graban con ácido. Esto confirma que no existen microfisuras ni huecos dentro de la zona de metal fundido.
Pureza del material y conductividad
La calidad del material base dicta el rendimiento eléctrico. El aluminio de alta conductividad sirve como parte del cañón. Necesita al menos un 99,5 % de pureza (a menudo denominado aluminio de grado 1060 o 1070). El cobre electrolítico forma la palma terminal. Requiere una pureza del 99,9 % (como el grado C11000) para un flujo de corriente óptimo. Los metales de menor pureza introducen impurezas. Las impurezas aumentan la resistencia inicial y generan calor no deseado durante el funcionamiento.
Componente
Tipo de material
Pureza mínima
Función primaria
Barril
Aluminio de alta conductividad
99,5%
Acepta cable trenzado de aluminio, fácilmente comprimible.
Palma (almohadilla)
Cobre electrolítico
99,9%
Se atornilla a barras colectoras de cobre y soporta alta densidad de corriente.
Precisión dimensional
Las tolerancias del diámetro interior (DI) son muy importantes. El cilindro de aluminio debe coincidir exactamente con la clase de cable de aluminio trenzado. Los cables trenzados varían en diámetro real según su configuración de clase. Los malos ajustes causan serios problemas de instalación. Si el cañón es demasiado grande, corre el riesgo de que el engarce sea insuficiente. El troquel no comprimirá lo suficiente las hebras de aluminio. Si el cilindro es demasiado pequeño, los instaladores pueden cortar hilos para forzar el interior del cable. Ambos escenarios crean obstáculos peligrosos para la corriente.
Enchapado y acabado
Considere cuidadosamente la superficie de cobre de la palma. Los entornos hostiles requieren acabados especializados. Los fabricantes suelen aplicar estañado sobre la sección de cobre. El estaño mejora significativamente la resistencia a la corrosión. Alta calidad Los terminales de cable bimetálicos cuentan con este revestimiento como actualización estándar. Evita que el cobre expuesto se empañe en atmósferas húmedas o químicamente agresivas.
Navegación por tipos de terminales bimetálicos: explicación de la serie DTL
Los ingenieros clasifican estos conectores en series específicas. Comprender el sistema de clasificación DTL le ayuda a especificar el componente correcto.
Descripción de la terminal de engarce bimetálica DTL-1
El La terminal de engarce bimetálica DTL-1 representa el estándar de la industria para la mayoría de las instalaciones. Presenta una estructura sencilla. Un cilindro tubular de aluminio está soldado por fricción directamente a una palma de cobre sólida y plana. Lo utilizamos ampliamente para la distribución estándar de voltaje medio a bajo. Conecta de forma segura alimentadores de energía de aluminio a disyuntores, bloques de distribución o transformadores de cobre. La palma plana proporciona la máxima superficie de contacto contra el terminal del equipo.
Comparación de variaciones (DTL-2 y otras)
Debe evaluar diferentes perfiles según las limitaciones de su instalación.
Serie DTL-2: estas variantes presentan un diseño de transición diferente. A menudo utilizan una sección de cobre más larga o una forma de palma modificada. Algunos modelos DTL-2 utilizan un pasador de cobre redondo en lugar de una almohadilla plana.
Terminales tipo pin: sirven para necesidades muy específicas. Funcionan mejor en disyuntores de caja moldeada (MCCB) extremadamente ajustados. El pasador de cobre sólido encaja en terminales de túnel donde una plataforma plana simplemente no puede entrar.
La lógica de su preselección debe seguir primero las limitaciones de espacio. Si se atornilla a una barra colectora plana, utilice DTL-1. Si inserta el conductor en una abrazadera cilíndrica para equipos, elija una variante tipo pasador. Siempre verifique que la clasificación actual coincida con sus requisitos de carga específicos.
Contexto de aplicación: adaptación de terminales al entorno operativo
Una orejeta que funciona perfectamente en interiores puede fallar rápidamente en exteriores. Debe alinear sus especificaciones con el entorno físico.
Demandas de alto voltaje (HV) versus bajo voltaje (LV)
El alto voltaje exige reglas de diseño estrictas. La descarga de corona representa una gran amenaza a voltajes elevados. Los bordes afilados ionizan el aire circundante, creando una corona. Esto degrada el aislamiento y desperdicia energía. Las aplicaciones de alta tensión requieren orejetas con bordes lisos y muy biselados. Los fabricantes deben eliminar todas las rebabas. También necesitas paredes de barril más pesadas. Las paredes gruesas gestionan eficazmente el estrés eléctrico y evitan el sobrecalentamiento localizado.
Entornos industriales y hostiles
Las zonas costeras y las plantas químicas destruyen rápidamente las articulaciones débiles. La alta salinidad en el aire acelera la corrosión. Debes proteger toda la conexión. La zona de soldadura bimetálica en sí es sólida, pero el punto donde el cable ingresa al cilindro sigue siendo vulnerable. Debes sellar completamente este punto de entrada. Los instaladores deben utilizar tubos termorretráctiles de paredes gruesas. Los tubos retráctiles en frío también funcionan de manera excelente. Asegúrese de que el tubo incluya un adhesivo de masilla interno para bloquear el ingreso de humedad.
Consideraciones sobre el estrés mecánico
Muchas instalaciones se mueven continuamente. La maquinaria pesada vibra constantemente durante su funcionamiento. Las instalaciones de energía renovable, como las góndolas de las turbinas eólicas, soportan fuertes cargas de viento y balanceos físicos. Estos entornos exigen una mayor resistencia a la tracción mecánica. Asegúrese de que el conector elegido sobreviva estas intensas demandas físicas. La soldadura por fricción debe absorber estas vibraciones sin agrietarse. Los listones de soporte adecuados a lo largo del recorrido del cable también reducen la tensión mecánica directa en la zapata terminal.
Consideraciones de implementación y riesgos de instalación
El mejor hardware falla si se instala incorrectamente. La disciplina de instalación importa tanto como la pureza del material.
Preparación de superficies y oxidación.
El aluminio forma una capa de óxido invisible y resistente a los pocos segundos de exposición al aire. Esta capa dura como el zafiro actúa como aislante eléctrico. La preparación de la superficie es obligatoria. Debe cepillar minuciosamente el conductor de aluminio desnudo. Aplique inmediatamente un compuesto para juntas inhibidor de óxido. Comúnmente llamamos a esto pasta de contacto. La pasta contiene partículas de zinc en suspensión. Estas partículas rompen los óxidos restantes durante el engarzado. El compuesto también sella las hebras contra la entrada de oxígeno.
Selección de herramienta de prensado y matriz
No se pueden utilizar alicates genéricos ni troqueles que no coincidan. Explique esto claramente a sus equipos de instalación. Debe utilizar la herramienta de engarce hidráulica especificada por el fabricante. Se requieren estrictamente troqueles hexagonales para estos cilindros tubulares. Los troqueles hexagonales aplican una presión uniforme de 360 grados. Consiguen una sólida soldadura en frío entre los hilos del cable y el interior del cilindro. La selección adecuada del troquel garantiza que no comprometa la delicada unión soldada por fricción sobre la zona de compresión.
Evitar fallas comunes de instalación
Los equipos de instalación suelen cometer errores que se pueden prevenir. Tenga cuidado con estos errores comunes:
Engarzado excesivo: el uso de un troquel de tamaño insuficiente aplica una presión excesiva. Extruye el aluminio hacia afuera. Estira y debilita la estructura metálica provocando microfracturas.
Engarzado insuficiente: el uso de un troquel de gran tamaño deja espacios de aire dentro del cañón. Estos espacios aumentan la resistencia y causan problemas térmicos inmediatos.
Engarzado demasiado cerca de la soldadura: nunca aplique el troquel de engarce cerca de la costura de soldadura bimetálica. La inmensa presión hidráulica deformará la zona de transición. Al hacerlo, se fractura el enlace molecular instantáneamente, arruinando el componente.
Lista de verificación de adquisiciones: preseleccionar a su proveedor
El abastecimiento de componentes confiables requiere un enfoque sistemático. Utilice esta lista de verificación para auditar a posibles socios fabricantes.
Estandarización y Cumplimiento
Verifique el cumplimiento cuidadosamente antes de comprar. Los fabricantes deben probar sus productos según IEC 61238-1. Esta norma regula los conectores mecánicos y de compresión para cables de alimentación. Garantiza que el componente maneje tanto la tensión mecánica como las cargas eléctricas de forma segura. Los proyectos norteamericanos podrían requerir listados UL específicos. Exija siempre prueba escrita de estas certificaciones.
Transparencia en la garantía de calidad
No acepte afirmaciones de marketing al pie de la letra. Exija informes de pruebas de lotes reales del proveedor. Concéntrese de cerca en dos pruebas específicas. Primero, revise las pruebas del ciclo de calentamiento eléctrico. El conector debe sobrevivir a cientos de cambios extremos de temperatura sin aumentar la resistencia. En segundo lugar, verifique la prueba de corriente de cortocircuito. Esto demuestra que la orejeta no se derretirá ni explotará durante una falla repentina y masiva.
Cadena de suministro y escalabilidad
Un gran producto no significa nada si no puede conseguirlo en el sitio. Evaluar la capacidad operativa del proveedor.
Evaluar sus plazos de entrega para las fases críticas del proyecto. Los retrasos cuestan dinero.
Verifique la disponibilidad de su inventario estándar. Deberían almacenar fácilmente secciones transversales que van desde 16 mm² hasta 630 mm² y más allá.
Confirme sus capacidades de mecanizado personalizado. Algunos equipos requieren tamaños de pernos no estándar. Su proveedor debe poder proporcionarle rápidamente tamaños personalizados de orificios para la palma.
Conclusión
Elegir los conectores bimetálicos correctos sirve como una estrategia crítica de mitigación de riesgos. Garantiza la absoluta confiabilidad a largo plazo de la infraestructura eléctrica de sus instalaciones. La inversión inicial en componentes de la serie DTL de alta pureza y correctamente especificados es esencial para la seguridad general. La compra de hardware de calidad compensa por completo los enormes costos asociados con fallas catastróficas en las juntas y el tiempo de inactividad del sistema. Aconsejamos a los ingenieros que auditen inmediatamente sus especificaciones actuales de terminación de Al-Cu. Solicite informes de pruebas de muestra rigurosos de proveedores potenciales antes de finalizar sus contratos de adquisición. Garantizar la fusión a nivel molecular en el punto de transición garantiza que su energía fluya sin problemas durante décadas.
Preguntas frecuentes
P: ¿Puedo usar un terminal de cobre estándar en un cable de aluminio si uso pasta antioxidante?
R: No. La pasta previene la oxidación inicial pero no puede detener la corrosión galvánica o las diferencias de expansión térmica que eventualmente destruirán la junta. Se requiere una verdadera orejeta bimetálica.
P: ¿Cómo verifico la calidad de la soldadura por fricción en una orejeta bimetálica?
R: Busque costuras de soldadura suaves y uniformes sin picaduras. Solicite al fabricante datos de pruebas destructivas (resistencia a la tracción) y cumplimiento de las pruebas del ciclo de calor.
P: ¿Necesito herramientas de engarzado especiales para terminales bimetálicos?
R: Si bien se utilizan engarzadores hidráulicos estándar, es fundamental utilizar el tamaño de matriz exacto recomendado para el diámetro exterior de la orejeta para garantizar la compresión adecuada del cilindro de aluminio.
P: ¿Cuál es la diferencia entre las orejetas bimetálicas DTL-1 y DTL-2?
R: Las diferencias radican principalmente en el diseño de fabricación, el grosor de la palma y la relación/forma específica de la transición de cobre a aluminio. DTL-1 es el estándar de la industria para terminaciones de equipos planos.
Teléfono:+86-132-2113-0957
Correo electrónico:mingxu214@outlook.com WhatsApp: +86 13221130957
Dirección: Sala A907, No. 18 Liujiang Road, ciudad de Liushi, ciudad de Yueqing, ciudad de Wenzhou, provincia de Zhejiang
Teléfono: +86-189-0663-0282
Correo electrónico:Stephen@immxu.com WhatsApp: +86 18906630282
Dirección: Sala A907, No. 18 Liujiang Road, ciudad de Liushi, ciudad de Yueqing, ciudad de Wenzhou, provincia de Zhejiang
Productoerminal de cable bimetálico debe seleccionarse según el tamaño del cable y los requisitos específicos de su sistema eléctrico. Nuestro equipo técnico puede proporcionarle orientación sobre cómo seleccionar el tamaño adecuado para sus necesidades.