
Please Choose Your Language

Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-07-21 Origine : Site


La connexion directe de câbles en aluminium aux barres omnibus en cuivre présente un sérieux défi technique pour les entrepreneurs en électricité. Vous risquez une corrosion galvanique rapide et une dilatation thermique différentielle lorsque ces deux métaux incompatibles se rencontrent. Ces réactions physiques dégradent la connexion avec le temps.
Des composants mal dimensionnés ou mal spécifiés entraînent inévitablement un échauffement localisé et de fortes chutes de tension. À mesure que la résistance augmente, vous êtes confronté à une menace réelle de défauts d'arc catastrophiques au sein de vos systèmes de distribution d'énergie. Choisir le bon matériel de terminaison évite ces pannes dangereuses.
Cet article fournit un cadre technique fondé sur des preuves pour évaluer et spécifier ces connexions critiques. Vous apprendrez à dimensionner avec précision les composants, à évaluer la qualité de fabrication et à mettre en œuvre des pratiques d'installation robustes pour les réseaux commerciaux et industriels. Nous nous concentrons strictement sur l’intégrité mécanique et la fiabilité électrique à long terme.
Un dimensionnement précis nécessite de faire correspondre le corps en aluminium de la cosse à la section exacte du câble (mm⊃2 ; ou AWG) et la paume en cuivre à la taille du goujon du jeu de barres.
Les joints bimétalliques soudés par friction offrent une résistance mécanique et une conductivité électrique supérieures à celles du soudage par éclair standard.
Les exigences anti-rotation dans les environnements à fortes vibrations imposent l'utilisation de configurations à double trou (par exemple, DTL-2).
Une installation correcte nécessite des matrices de sertissage hexagonales spécifiques et l'application de composés anti-oxydants pour garantir une fiabilité à long terme.
Les réseaux électriques mélangent fréquemment des matériaux pour équilibrer le poids, la conductivité et les besoins structurels. Les services publics utilisent l’aluminium pour les longs parcours de câbles. Les fabricants d'appareillages de commutation préfèrent le cuivre pour les jeux de barres internes. Les rejoindre directement invite à l’échec.
Lorsque l’humidité pénètre dans un joint direct entre le cuivre et l’aluminium, elle déclenche une réaction électrochimique destructrice. L'aluminium fait office d'anode. Il se sacrifie à la cathode de cuivre en présence d'un électrolyte. Cette dégradation rapide des matériaux détruit la continuité électrique. L’humidité agit comme un catalyseur et les environnements industriels en fournissent une grande quantité grâce à l’humidité ambiante.
Vrai des cosses bimétalliques isolent définitivement ces métaux. Les fabricants lient le cuivre et l’aluminium dans un environnement d’usine contrôlé. Cela crée une zone de transition scellée. Ils empêchent l'électrolyte ambiant de combler l'écart entre les conducteurs différents, arrêtant ainsi complètement le processus galvanique.
Les métaux se dilatent lorsqu'ils sont chauffés et se contractent lorsqu'ils sont refroidis. L'aluminium se dilate environ trente pour cent de plus que le cuivre sous la même charge thermique. À mesure que le courant circule dans votre connexion, les températures augmentent naturellement. Le câble en aluminium s'étend vers l'extérieur. Si vous utilisez une cosse rigide en cuivre, cela limite cette expansion. L'aluminium se déforme de façon permanente sous la contrainte plus dure du cuivre.
Lorsque le joint refroidit, l'aluminium se contracte. Il ne reprend pas sa forme initiale. Les cosses standard monométalliques se desserreront avec le temps en raison de cette réalité physique. Les ingénieurs appellent ce phénomène « fluage ». Le fluage crée des espaces d'air microscopiques à l'intérieur du canon. Ces espaces entraînent des micro-arcs, une augmentation de la résistance électrique et une génération supplémentaire de chaleur.
De nombreux installateurs essaient d'utiliser des cosses en cuivre monométallique associées à des composés à joints antioxydants comme raccourci. Ce compromis introduit de graves risques opérationnels. Vous êtes confronté à des temps d'arrêt inattendus du système, à de graves risques d'incendie et à des manquements immédiats à la conformité lors des inspections.
La pâte antioxydante ne peut à elle seule arrêter le fluage mécanique. Vous devez vous adapter au mouvement physique de l’aluminium. S'appuyer sur un service dédié La cosse à sertir bimétallique pour l'alimentation est le seul moyen mécaniquement solide de garantir la stabilité du réseau à long terme. Il transmet en toute sécurité les propriétés thermiques du câble en aluminium au jeu de barres en cuivre.
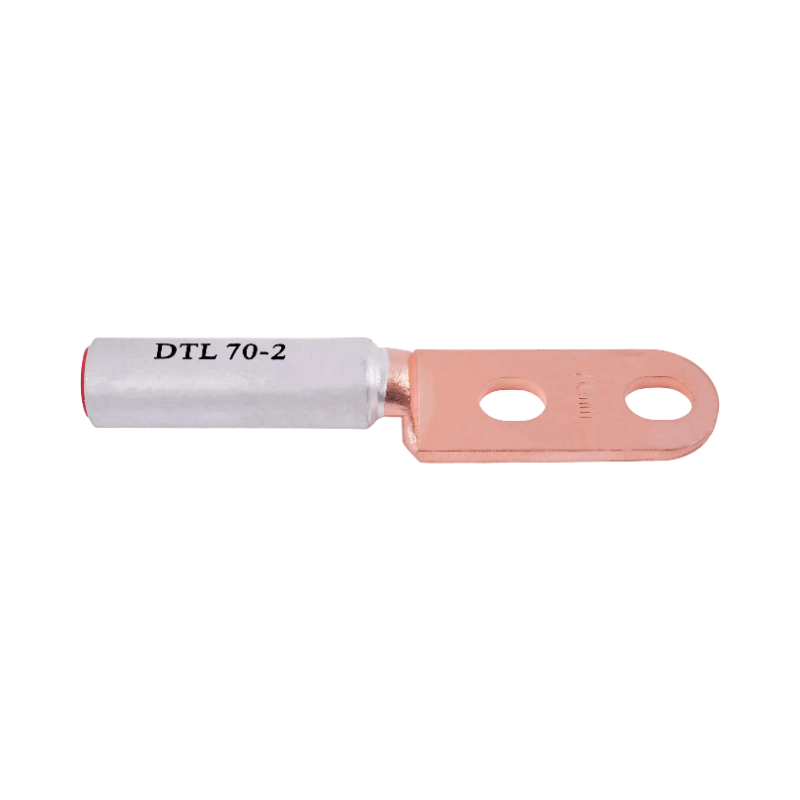
Vous ne pouvez pas deviner les tailles de terminaison. La conception de connexions précises nécessite une correspondance géométrique exacte entre le câble, la cosse et le jeu de barres. Les erreurs s’aggravent rapidement sous des charges électriques élevées.
Les conducteurs de câbles sont disponibles dans des configurations solides, toronnées et très flexibles. Chaque type occupe un volume physique différent à l’intérieur du barillet. Un 120mm⊃2 ; Le câble toronné de classe B a un diamètre global différent de celui d'un 120 mm⊃2 ; Conducteur flexible de classe K. Les entrefers entre les différents brins modifient le volume de canon requis.
Le dimensionnement des composants uniquement en fonction de leur capacité actuelle nominale est fondamentalement erroné. Vous devez faire correspondre le dimensionnement directement aux dimensions mécaniques exactes de votre conducteur. Si vous choisissez un fût trop grand pour le toronnage spécifique, vous risquez un sous-sertissage. La matrice ne comprimera pas suffisamment le métal pour former une masse solide. Si vous choisissez un corps trop petit, vous risquez de casser des brins extérieurs individuels lors de l'insertion. Les brins cassés réduisent la surface transversale et créent des points chauds à haute résistance.
Vous devez faire correspondre précisément le diamètre du trou de la paume en cuivre au goujon de l'appareillage ou du jeu de barres. Les mesures courantes des goujons industriels incluent les tailles M8, M10 et M12. Un trou surdimensionné réduit la surface de contact vitale entre la paume et le jeu de barres. Un trou sous-dimensionné oblige les installateurs à percer la paume en cuivre sur le terrain. Le forage sur le terrain détruit l’intégrité structurelle et crée des bavures dangereuses.
Vous devez également vérifier les exigences d’autorisation spécifiques. Dans les répartiteurs compacts, les tolérances d'espacement entre phases restent extrêmement serrées. Assurez-vous que la largeur de la paume ne dépasse pas ces limites physiques. Si la paume est trop large, elle risque de produire un arc électrique dangereux entre phases adjacentes lors de pics de tension transitoires.
Les applications moyenne et haute tension nécessitent des cosses à corps long. Le corps en aluminium allongé offre suffisamment de surface pour accueillir plusieurs compressions. Le double ou le triple sertissage répartit la contrainte mécanique de manière homogène le long du conducteur. Il maximise la force d’arrachement de la terminaison.
De nombreux canons de haute qualité sont dotés de trous de vue ou de fenêtres d'inspection intégrés. Ces points d'inspection vous permettent de vérifier visuellement l'insertion complète du câble avant de commencer la compression. Une profondeur d'insertion appropriée garantit que le câble affleure la jonction bimétallique interne. Une insertion peu profonde laisse un vide creux à l’intérieur du canon, qui ne s’effondre pas correctement sous la matrice de sertissage.
L'environnement physique entourant vos panneaux électriques dicte la configuration matérielle exacte dont vous avez besoin. Les environnements statiques nécessitent des solutions différentes de celles des machines dynamiques et vibrantes.
Les connexions à un seul trou fonctionnent mieux pour les panneaux de distribution d’énergie statiques standard. Ils s'intègrent parfaitement là où l'espace de terminaison reste très restreint. Vous les utilisez sur les paliers de disjoncteurs standard et les bus de mise à la terre stationnaires.
Cependant, les environnements industriels exigeants introduisent des vibrations mécaniques constantes. Les transformateurs, les générateurs industriels et les entraînements de moteurs lourds tremblent continuellement pendant leur fonctionnement. Cette vibration intense agit activement pour desserrer les connexions monotrou standard au fil du temps. Une connexion lâche se forme et brûle.
Vous devez préciser un Cosse de câble bimétallique à double trou DTL-2 pour ces applications difficiles. La conception à double trou offre des propriétés anti-rotation essentielles. Il verrouille parfaitement la paume en cuivre contre le jeu de barres. Deux boulons empêchent l'ergot de pivoter, maintenant ainsi des limites de couple strictes pendant toute la durée de vie de l'équipement.
Les méthodes de production définissent la fiabilité ultime de la terminaison. Le soudage flash traditionnel laisse souvent des poches d’air microscopiques le long du joint. Nous appelons ce défaut la porosité de la soudure. Ces minuscules vides étranglent le flux électrique et affaiblissent structurellement l’articulation.
Nous préconisons fortement les joints cuivre-aluminium soudés par friction. Lors du soudage par friction, les fabricants font tourner le corps en aluminium contre la paume en cuivre à des vitesses immenses. La friction génère une chaleur intense, poussant les métaux dans un état plastifié. Une forte pression hydraulique les rapproche alors.
Ce processus crée une liaison moléculaire à l'état solide. Il fonctionne juste en dessous du point de fusion, éliminant ainsi entièrement la porosité des soudures. La transition transparente qui en résulte minimise la résistance électrique. Il offre une résistance mécanique extraordinaire, garantissant que le joint ne se cassera jamais lors d'un sertissage hydraulique intensif.
Vous ne pouvez pas déterminer la qualité d’une cosse simplement en la regardant. Vous devez vous appuyer sur des normes matérielles établies et des cadres de tests rigoureux. Les métaux de qualité inférieure échoueront sous des charges de pointe.
Pour garantir la sécurité, nous établissons des exigences de base strictes pour les matières premières. Les cosses fiables utilisent du cuivre pur à 99,9 % de qualité électrique pour la section paume. Le fût doit être constitué d'au moins 99,5 % d'aluminium commercial pur. Tout niveau de pureté inférieur dégradera gravement la conductivité. Les métaux impurs introduisent une résistance indésirable, transformant votre point de terminaison en un chauffage dangereux.
L’évaluation de la conformité implique de passer par des tests rigoureux. Vous devez toujours exiger une conformité vérifiée à la norme CEI 61238-1. Cette norme internationale régit les connecteurs à compression et mécaniques pour les câbles d'alimentation. Il soumet les composants à des tests de cyclage thermique épuisants.
Lors de ces tests, les laboratoires chauffent les connecteurs à des températures extrêmes et les refroidissent des centaines de fois. Ils les soumettent alors à des courants de court-circuit massifs. Les normes équivalentes UL ou ANSI valident également ces performances extrêmes. Les composants qui réussissent ces tests démontrent une véritable fiabilité.
Nous conseillons aux acheteurs d'appliquer un contrôle d'évaluation sceptique lors de l'achat. Ne vous fiez pas à une inspection visuelle superficielle de la ligne de soudure. Un extérieur poli cache souvent un joint faible et poreux. Demandez toujours des certificats d’essai en usine pour les matières premières. Demandez des rapports de tests de cycles thermiques indépendants auprès du fabricant. Les données vérifiables surpassent à chaque fois les allégations marketing.
Vous trouverez ci-dessous un cadre de référence rapide décrivant les critères critiques pour vérifier la qualité des composants :
Domaine d'évaluation |
Norme minimale |
Indicateur de performance clé |
|---|---|---|
Pureté du cuivre |
99,9 % de qualité électrique |
Garantit une conductivité maximale et résiste à l’oxydation de surface. |
Pureté de l'aluminium |
99,5 % de qualité commerciale |
Offre une malléabilité optimale pour un sertissage sécurisé et sans fissures. |
Certification mondiale |
CEI 61238-1 / UL 486A-486B |
Passe plus de 1000 heures de cycles thermiques extrêmes et de courts-circuits. |
Vérification des données |
Rapports d'usines indépendantes |
Élimine le risque d’installation d’alliages contrefaits ou de qualité inférieure. |
Même les cosses de la plus haute qualité échoueront si votre équipe ne les installe pas correctement. Une connexion bimétallique est aussi fiable que son sertissage final. Vous devez contrôler méticuleusement le processus d’installation.
Vous devez utiliser des matrices hexagonales standardisées spécialement conçues pour la compression de l'aluminium. De nombreux installateurs utilisent par erreur des pinces à sertir. Les sertissages indentés écrasent et endommagent souvent les brins d'aluminium souples, les cassant à l'intérieur.
Les matrices hexagonales appliquent simultanément une pression uniforme sur les six côtés. Ils compriment le corps en aluminium et le conducteur interne en une masse presque solide et homogène. Cela élimine tous les vides d’air internes. Vérifiez toujours que votre outil hydraulique génère suffisamment de tonnage pour la taille spécifique du baril. Un outil sous-alimenté laisse la connexion lâche.
L'aluminium s'oxyde rapidement lorsqu'il est exposé à l'air ambiant. Cette couche d'oxyde microscopique se forme presque instantanément. Il agit comme un puissant isolant électrique. Vous ne pouvez pas l'ignorer.
Vous devez soigneusement brosser les brins d’aluminium exposés pour éliminer cette barrière invisible. Immédiatement après le brossage, appliquez une pâte à joints électrique de haute qualité sur le fil nu. Ce composé scelle l’oxygène et empêche la reformation de la couche d’oxyde. Si votre cosse est pré-remplie de composé et bouchée en usine, vous pouvez éviter d'appliquer de la pâte supplémentaire à l'intérieur du canon. Vous devez quand même brosser le câble.
Vous avez besoin de critères de réussite post-installation clairs pour vérifier la connexion avant de mettre le système sous tension. Mettez en œuvre les contrôles rigoureux suivants pour chaque résiliation :
Vérifiez l'absence totale de bavures métalliques ou d'« oreilles » pointues le long du bord de sertissage. Les oreilles indiquent une matrice surdimensionnée ou un corps trop serti.
Assurez-vous que le profil de sertissage final correspond parfaitement aux dimensions de la matrice. Vous pouvez mesurer cela à l’aide d’un pied à coulisse standard.
Vérifiez le placement correct du sertissage. Commencez toujours le plus près de la paume et reculez vers l’entrée du câble.
Confirmez que vous avez appliqué les valeurs exactes de couple recommandées sur la connexion du jeu de barres à l'aide d'une clé dynamométrique calibrée.
Appliquez des marques de joint de couple sur la tête du boulon et la paume en cuivre pour identifier facilement le desserrage lors des futures inspections de maintenance.
Finaliser votre sélection nécessite une matrice de décision méthodique. Vous devez recouper avec précision la section transversale exacte de votre câble, la taille des goujons du jeu de barres et vos conditions de vibration environnementales. Ignorer l'un de ces paramètres compromet l'ensemble de l'installation.
Nous vous recommandons fortement de standardiser vos protocoles d’approvisionnement autour de composants certifiés soudés par friction. Cela élimine les points de défaillance cachés sur l’ensemble de votre réseau de distribution. Spécifiez des configurations à double trou pour toutes les connexions de machines tournantes ou de générateurs à hautes vibrations afin de maintenir la stabilité mécanique.
Mettez en œuvre des contrôles d’outillage obligatoires dès aujourd’hui. Assurez-vous que vos installateurs utilisent des matrices hexagonales précises pour chaque terminaison. Nous invitons les ingénieurs et responsables des achats à consulter immédiatement les catalogues techniques. Demandez l’assistance de fabricants qualifiés pour la correspondance des spécifications afin de protéger votre réseau contre les pannes thermiques évitables.
R : Non. L’utilisation d’une cosse en cuivre standard sur un câble en aluminium présente un risque grave pour la sécurité et viole les principaux codes électriques. La pâte antioxydante empêche uniquement l’oxydation immédiate. Il n’arrête pas la corrosion galvanique et ne traite pas la dilatation thermique différentielle. L'aluminium se dilate et se contracte différemment du cuivre, desserrant le joint avec le temps. Cela entraîne inévitablement une surchauffe, des arcs électriques et d’éventuels incendies électriques.
R : Le choix dépend entièrement de votre environnement mécanique. Une cosse monotrou DTL-1 fonctionne parfaitement dans les environnements statiques comme les panneaux de distribution standard. Vous spécifiez une cosse à double trou DTL-2 pour les applications industrielles lourdes, les transformateurs ou les générateurs. La conception à double boulon offre une puissance de maintien mécanique exceptionnelle. Il empêche activement la cosse de tourner sous l’effet de fortes vibrations constantes.
R : Vous devez toujours commencer votre séquence de sertissage à partir du côté paume de la cosse et reculer vers le point d'entrée du câble. Cette norme technique permet au corps en aluminium de s'allonger légèrement vers l'extérieur lorsque vous le comprimez. Si vous serrez d'abord près de l'entrée du câble, vous emprisonnez le métal. Cela provoque des dommages internes aux brins et affaiblit l’articulation.
R : Non. Étant donné que la paume plate de la cosse est constituée de cuivre massif pur, vous traitez la connexion du jeu de barres exactement comme un joint cuivre-cuivre standard. Il vous suffit de suivre les directives de couple standard fournies par le fabricant de l'appareillage de commutation ou du jeu de barres pour cette taille de boulon spécifique. Utilisez toujours une clé dynamométrique calibrée pour le serrage final.
